
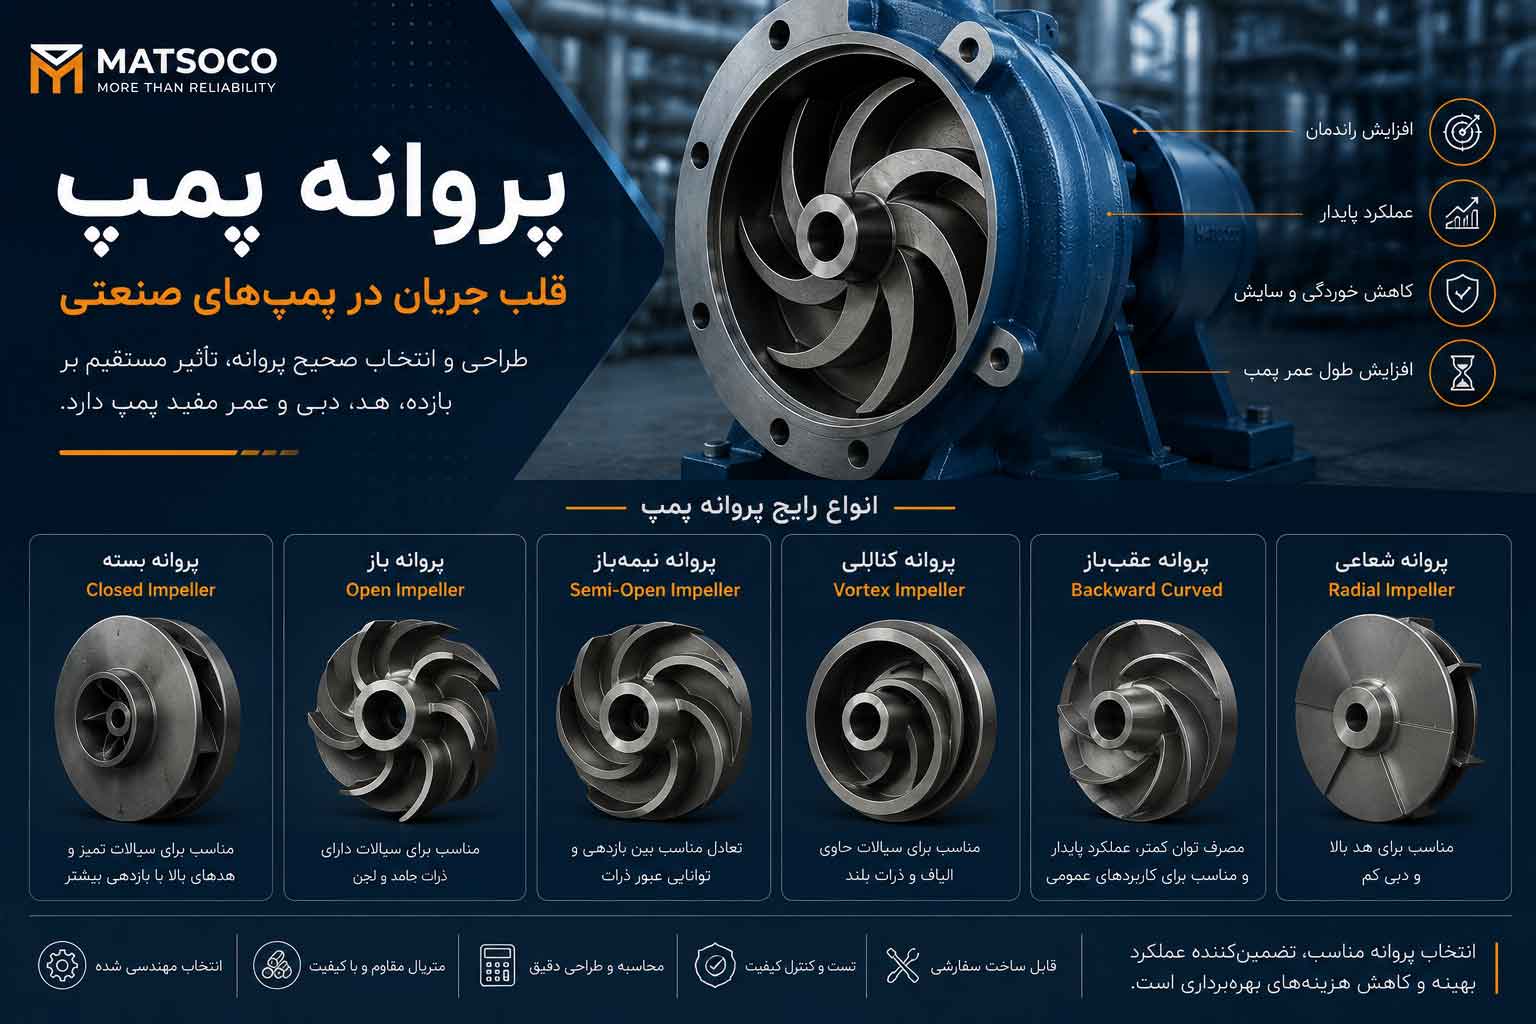
پروانهپمپ و بلوور صنعتی | انواع، عملکرد، انتخاب و طراحی پروانه پمپ | ماتسوکو
پروانه پمپ و بلوور صنعتی (Pump , blower Impeller) | راهنمای جامع انواع،طراحی، متریال، ساخت،…

در هر صنعتی که سیالی درون لولهها جریان دارد، کنترل دقیق آن یکی از مهمترین عوامل تضمین ایمنی، بهرهوری و پایداری فرآیند محسوب میشود. از پالایشگاههای نفت و گاز گرفته تا نیروگاهها، صنایع فولاد، کارخانههای سیمان، صنایع غذایی، دارویی، پتروشیمی و تأسیسات آب و فاضلاب، کنترل جریان سیالات بدون استفاده از شیرآلات صنعتی (Industrial Valves) تقریباً غیرممکن است.
شیرآلات صنعتی تجهیزاتی مکانیکی هستند که برای قطع و وصل جریان، تنظیم دبی، کنترل فشار، جلوگیری از بازگشت سیال، ایزوله کردن خطوط و محافظت از تجهیزات به کار میروند. این تجهیزات علاوه بر نقش کنترلی، تأثیر مستقیمی بر راندمان انرژی، کاهش استهلاک تجهیزات و افزایش ایمنی فرآیندهای صنعتی دارند.
انتخاب نادرست یک ولو میتواند باعث افت فشار، نشتی، خوردگی، کاویتاسیون، توقف خط تولید و حتی بروز حوادث پرهزینه شود. به همین دلیل شناخت انواع ولوها، اصول طراحی، روشهای ساخت، تعمیرات و نگهداری آنها برای مهندسان، مدیران نگهداری و متخصصان خرید تجهیزات صنعتی اهمیت ویژهای دارد.
در این راهنمای جامع، با انواع شیرآلات صنعتی، اجزای تشکیلدهنده، نحوه عملکرد، استانداردهای طراحی، فرآیند تولید، روشهای تعمیر و نگهداری، معیارهای انتخاب و کاربردهای هر نوع ولو آشنا خواهید شد.
شیر صنعتی (Industrial Valve) تجهیزی مکانیکی است که برای کنترل عبور سیالات در خطوط لوله طراحی میشود. این کنترل میتواند به صورت باز یا بسته کردن کامل مسیر، تنظیم میزان جریان، کنترل فشار یا جلوگیری از برگشت سیال انجام شود.
برخلاف شیرهای خانگی که معمولاً برای آبرسانی استفاده میشوند، شیرآلات صنعتی باید در شرایطی بسیار سخت مانند فشارهای بالا، دماهای بسیار زیاد یا بسیار پایین، سیالات خورنده، مواد ساینده و محیطهای انفجاری عملکردی پایدار و ایمن داشته باشند.
به همین دلیل طراحی و ساخت این تجهیزات بر اساس استانداردهای بینالمللی مانند API، ASME، ISO، ANSI، DIN و BS انجام میشود.
وجود ولوهای صنعتی تنها برای کنترل جریان نیست؛ این تجهیزات یکی از اجزای کلیدی سیستمهای انتقال سیال محسوب میشوند و خرابی آنها میتواند کل فرآیند تولید را متوقف کند.
مهمترین وظایف شیرآلات صنعتی عبارتاند از:
به همین دلیل در بسیاری از صنایع، ولوها بهعنوان تجهیزات حیاتی (Critical Equipment) طبقهبندی میشوند و برنامههای منظم بازرسی، سرویس و تعمیرات پیشگیرانه برای آنها در نظر گرفته میشود.
امروزه استفاده از ولوهای صنعتی تقریباً در تمامی صنایع رایج است، اما نوع ولو، جنس بدنه و مکانیزم عملکرد آن بر اساس شرایط فرآیندی انتخاب میشود.
مهمترین حوزههای کاربرد عبارتاند از:
کنترل انتقال نفت خام، گاز طبیعی، بخار، مواد شیمیایی و هیدروکربنها در فشار و دماهای بالا.
کنترل جریان بخار، آب تغذیه بویلر، سیستمهای خنککننده و خطوط انتقال انرژی حرارتی.
مدیریت جریان آب، کنترل فشار شبکه، ایزوله کردن خطوط و جلوگیری از برگشت جریان.
انتقال دوغاب، سیالات ساینده، روغنهای صنعتی و سیستمهای هیدرولیک.
کنترل سیالات بهداشتی با استفاده از شیرهای استیل ضدزنگ که قابلیت شستوشوی مداوم و رعایت الزامات بهداشتی را دارند.
کنترل سیستمهای سوخت، آب دریا، خنککننده موتور و تجهیزات ایمنی.
بسیاری از مدیران صنعتی تصور میکنند که وظیفه ولو تنها باز و بسته کردن مسیر جریان است؛ در حالی که انتخاب صحیح یک شیر صنعتی میتواند تأثیر مستقیمی بر شاخصهای عملکردی یک کارخانه داشته باشد.
از مهمترین مزایای استفاده از ولو مناسب میتوان به موارد زیر اشاره کرد:
به همین دلیل در پروژههای جدید، انتخاب ولو تنها بر اساس قیمت انجام نمیشود؛ بلکه عواملی مانند هزینه چرخه عمر (Life Cycle Cost)، قابلیت تعمیر، دسترسی به قطعات یدکی و سهولت نگهداری نیز در تصمیمگیری نقش مهمی دارند.
اگرچه هر دو گروه برای کنترل جریان سیال طراحی شدهاند، اما تفاوتهای اساسی میان آنها وجود دارد.
| ویژگی | شیرآلات صنعتی | شیرآلات ساختمانی |
|---|---|---|
| فشار کاری | متوسط تا بسیار بالا | پایین |
| دمای کاری | از دماهای برودتی تا چندصد درجه سانتیگراد | معمولاً دمای محیط |
| نوع سیال | بخار، گاز، نفت، اسید، مواد شیمیایی و دوغاب | آب |
| استانداردها | API، ASME، ANSI، ISO | استانداردهای ساختمانی |
| قابلیت تعمیر | معمولاً قابل تعمیر و بازسازی | اغلب تعویض میشوند |
| عمر طراحی | ۲۰ تا ۳۰ سال یا بیشتر | کمتر |
هر شیر صنعتی، صرفنظر از نوع آن، از مجموعهای از قطعات مکانیکی تشکیل شده است که هر کدام وظیفه مشخصی در کنترل جریان سیال بر عهده دارند. عملکرد صحیح ولو به هماهنگی این اجزا وابسته است و خرابی هر قطعه میتواند موجب نشتی، افت راندمان یا از کار افتادن کامل سیستم شود.
شناخت دقیق اجزای شیرآلات صنعتی برای طراحی، انتخاب، تعمیر، نگهداری و عیبیابی ضروری است.
بدنه، مهمترین بخش شیر صنعتی است و تمامی اجزای داخلی روی آن نصب میشوند. این قطعه مستقیماً در تماس با سیال قرار دارد و باید توان تحمل فشار، دما و تنشهای مکانیکی را داشته باشد.
هرچه محیط خورندهتر یا دمای کاری بالاتر باشد، استفاده از آلیاژهای مقاومتر ضروری خواهد بود.
در طراحی بدنه عوامل زیر بررسی میشوند:
امروزه تقریباً تمامی شرکتهای معتبر از نرمافزارهای تحلیل تنش (FEA) و دینامیک سیالات (CFD) برای طراحی بدنه استفاده میکنند.
Bonnet بخش بالایی شیر است که روی بدنه نصب شده و محفظه داخلی ولو را آببندی میکند.
این قطعه علاوه بر نگهداری Stem، محل نصب پکینگ و بسیاری از قطعات داخلی نیز محسوب میشود.
رایجترین نوع در صنایع.
برای دماهای بسیار پایین (Cryogenic Service)
مخصوص فشارهای بسیار بالا مانند نیروگاهها.
بیشترین کاربرد در صنایع نفت و گاز.
در خطوطی که باز کردن ولو به ندرت انجام میشود.
Stem نیروی اپراتور یا اکچویتور را به قطعه مسدودکننده جریان منتقل میکند.
به بیان ساده، استم ستون فقرات شیر صنعتی محسوب میشود.
با باز شدن ولو، استم به سمت بالا حرکت میکند.
مزایا
معایب
استم ثابت بوده و تنها دوران میکند.
مزایا
دیسک قطعهای است که مسیر جریان را باز یا بسته میکند.
نوع طراحی دیسک به نوع ولو بستگی دارد.
مثلاً
در Ball Valve توپ
در Butterfly دیسک
در Gate صفحه
در Globe پلاگ
وظیفه همه آنها کنترل عبور سیال است.
Seat یکی از حساسترین قطعات ولو است.
دیسک روی Seat قرار گرفته و مسیر جریان را آببندی میکند.
بیش از ۷۰ درصد نشتیهای داخلی ولو ناشی از خرابی Seat است.
مناسب
معمولاً از
ساخته میشود.
مناسب
Packing از خروج سیال در محل عبور Stem جلوگیری میکند.
اگر پکینگ کیفیت مناسبی نداشته باشد، ولو از قسمت Stem دچار نشتی خواهد شد.
گسکت بین Body و Bonnet قرار گرفته و وظیفه آببندی کامل را بر عهده دارد.
انواع متداول
در ولوهای کوچک معمولاً اپراتور به صورت دستی شیر را باز و بسته میکند.
اما در سایزهای بزرگ یا خطوط اتوماسیون از عملگر استفاده میشود.
با Hand Wheel
رایجترین نوع در صنایع نفت و گاز.
مزایا
مناسب سیستمهای کنترل هوشمند.
برای گشتاورهای بسیار بالا.
در شیرهای بزرگ، گشتاور لازم برای باز و بسته کردن بسیار زیاد است.
در این شرایط از گیربکس ولو استفاده میشود.
به همین دلیل در شیرهای پروانهای، کشویی و توپی با قطرهای بالا، استفاده از گیربکس تقریباً اجتنابناپذیر است.
فلکه دستی رابط بین اپراتور و ولو است.
ویژگیهای مهم
میتوان عملکرد ولو را به این صورت خلاصه کرد:
شیر کشویی (Gate Valve)
شیر پروانهای (Butterfly Valve)
شیر توپی (Ball Valve)
شیر کروی (Globe Valve)
شیر یکطرفه (Check Valve)
شیر سوزنی (Needle Valve)
اکچویتور (Actuator)
گیربکس شیرآلات (Valve Gearbox)
فلنج
آببند (Seal)
در تجربه تعمیرات صنعتی، بیشترین خرابیها معمولاً در این بخشها رخ میدهد:
| قطعه | خرابی رایج | علت |
|---|---|---|
| Seat | نشتی داخلی | سایش، کاویتاسیون، خوردگی |
| Stem | خم شدن یا شکست | گشتاور بیش از حد، روانکاری نامناسب |
| Packing | نشتی خارجی | فرسودگی یا نصب نادرست |
| Body | ترک و خوردگی | انتخاب نامناسب متریال |
| Bonnet | نشتی اتصال | خرابی گسکت یا پیچها |
| Gearbox | گیرپاژ یا لقی | عدم سرویس و روانکاری |
| Actuator | عملکرد نامناسب | خرابی سیستم کنترل یا نشتی هوا/روغن |
شیرآلات صنعتی بر اساس نوع حرکت قطعه داخلی، نحوه کنترل جریان، عملکرد و کاربرد به گروههای مختلفی تقسیم میشوند. هر نوع ولو برای شرایط خاصی طراحی شده و انتخاب نادرست آن میتواند باعث کاهش راندمان، افزایش افت فشار، نشتی یا حتی خرابی تجهیزات شود.
در ادامه، رایجترین انواع شیرآلات صنعتی را بررسی میکنیم.
شیر کشویی یکی از پرکاربردترین ولوهای صنعتی است که برای قطع و وصل کامل جریان طراحی شده و نباید برای تنظیم دبی استفاده شود.
در این نوع ولو، یک صفحه یا گیت (Gate) بهصورت عمودی حرکت کرده و مسیر سیال را باز یا بسته میکند.
Ball Valve از یک گوی سوراخدار برای کنترل جریان استفاده میکند. با چرخش ۹۰ درجهای گوی، مسیر جریان باز یا بسته میشود.
این نوع ولو یکی از سریعترین و مطمئنترین شیرهای صنعتی است.
Butterfly Valve یکی از اقتصادیترین ولوها برای خطوط با قطر بالا است. در این شیر، یک دیسک دایرهای با چرخش ۹۰ درجه جریان را کنترل میکند.
امروزه در بسیاری از صنایع، این نوع ولو جایگزین Gate Valve در خطوط بزرگ شده است.
Globe Valve برای تنظیم دقیق جریان طراحی شده است. مسیر حرکت سیال در این ولو تغییر میکند که باعث کنترل بهتر دبی میشود.
Check Valve تنها اجازه عبور سیال در یک جهت را میدهد و از برگشت جریان جلوگیری میکند.
این ولو بدون نیاز به اپراتور و بهصورت خودکار عمل میکند.
در این نوع ولو، یک پلاگ مخروطی یا استوانهای با چرخش خود مسیر جریان را کنترل میکند.
Needle Valve برای کنترل بسیار دقیق دبی طراحی شده است.
به دلیل داشتن نوک مخروطی، امکان تنظیم جریان با دقت بالا را فراهم میکند.
در این نوع ولو، یک دیافراگم انعطافپذیر مسیر جریان را باز و بسته میکند.
Pinch Valve با فشردن یک لوله لاستیکی، جریان را کنترل میکند.
Knife Gate برای سیالات غلیظ و دوغاب طراحی شده است.
تیغه آن قابلیت عبور از میان مواد جامد را دارد.
Safety Valve یکی از مهمترین تجهیزات ایمنی در صنایع است.
در صورت افزایش فشار از مقدار مجاز، شیر بهصورت خودکار باز شده و از انفجار تجهیزات جلوگیری میکند.
این شیر برای حفظ فشار سیستم در محدوده مجاز طراحی شده و با Safety Valve تفاوت عملکردی دارد.
Control Valve به کمک اکچویتور و سیستم کنترل، میزان جریان را بهصورت خودکار تنظیم میکند.
این ولو یکی از مهمترین تجهیزات اتوماسیون صنعتی است.
این نوع ولو با استفاده از بوبین الکترومغناطیسی باز و بسته میشود.
این ولوها برای دماهای بسیار پایین (مانند LNG و گازهای مایع) طراحی شدهاند و دارای Bonnet بلند و متریال مقاوم در برابر سرما هستند.
| نوع شیر | قطع و وصل | کنترل جریان | افت فشار | مناسب برای فشار بالا | کاربرد اصلی |
|---|---|---|---|---|---|
| Gate Valve | ⭐⭐⭐⭐⭐ | ⭐ | ⭐⭐⭐⭐⭐ | ⭐⭐⭐⭐⭐ | خطوط انتقال |
| Ball Valve | ⭐⭐⭐⭐⭐ | ⭐⭐ | ⭐⭐⭐⭐⭐ | ⭐⭐⭐⭐ | نفت و گاز |
| Butterfly Valve | ⭐⭐⭐⭐ | ⭐⭐⭐ | ⭐⭐⭐ | ⭐⭐⭐ | خطوط با قطر زیاد |
| Globe Valve | ⭐⭐ | ⭐⭐⭐⭐⭐ | ⭐⭐ | ⭐⭐⭐⭐ | کنترل دبی |
| Check Valve | خودکار | ندارد | ⭐⭐⭐⭐ | ⭐⭐⭐⭐ | جلوگیری از برگشت جریان |
| Plug Valve | ⭐⭐⭐⭐ | ⭐⭐ | ⭐⭐⭐⭐ | ⭐⭐⭐ | صنایع شیمیایی |
| Needle Valve | ⭐ | ⭐⭐⭐⭐⭐ | ⭐⭐ | ⭐⭐⭐⭐ | ابزار دقیق |
| Diaphragm Valve | ⭐⭐⭐⭐ | ⭐⭐⭐ | ⭐⭐⭐ | ⭐⭐⭐ | صنایع بهداشتی |
یکی از رایجترین اشتباهات در پروژههای صنعتی، انتخاب شیر بر اساس قیمت اولیه است. در عمل، عواملی مانند نوع سیال، فشار، دمای کاری، دفعات باز و بسته شدن، احتمال کاویتاسیون، خوردگی، هزینه تعمیرات، دسترسی به قطعات یدکی و عمر مفید اهمیت بیشتری نسبت به قیمت خرید دارند. در بسیاری از پروژهها، انتخاب یک ولو ارزان میتواند طی چند سال هزینهای چند برابر قیمت اولیه به دلیل توقف تولید و تعمیرات ایجاد کند.
طراحی شیرآلات صنعتی تنها به شکل ظاهری یا انتخاب نوع ولو محدود نمیشود. یک ولو صنعتی باید بتواند در شرایط واقعی بهرهبرداری، فشارهای بالا، دماهای متغیر، سیالات خورنده، تنشهای مکانیکی و سیکلهای مکرر باز و بسته شدن را بدون افت عملکرد تحمل کند.
به همین دلیل طراحی ولو فرآیندی چندرشتهای است که از دانش مکانیک، متالورژی، دینامیک سیالات، مقاومت مصالح، طراحی ماشین و استانداردهای بینالمللی بهره میگیرد.
هدف اصلی طراحی یک شیر صنعتی، دستیابی به ایمنی، قابلیت اطمینان، طول عمر بالا، تعمیرپذیری و حداقل هزینه چرخه عمر (Life Cycle Cost) است.
در طراحی یک ولو، تنها عبور سیال مدنظر نیست. مهندس طراح باید مجموعهای از الزامات عملکردی و ایمنی را بهطور همزمان برآورده کند.
مهمترین اهداف عبارتاند از:
پیش از آغاز طراحی، مهندس باید مشخصات فرآیند را بهدقت بررسی کند. مهمترین این پارامترها عبارتاند از:
ویژگیهای فیزیکی و شیمیایی سیال، انتخاب جنس بدنه، آببند و قطعات داخلی را تعیین میکند.
برای مثال:
هر یک رفتار متفاوتی با متریال ولو دارند.
یکی از مهمترین پارامترهای طراحی، فشار کاری سیستم است.
بدنه، فلنجها، پیچها و آببندی باید به گونهای طراحی شوند که در حداکثر فشار مجاز دچار تغییر شکل یا شکست نشوند.
دمای سیال میتواند از حدود ۱۹۶- درجه سانتیگراد در سیستمهای کرایوژنیک تا بیش از ۶۰۰ درجه سانتیگراد در خطوط بخار نیروگاهی متغیر باشد.
افزایش دما باعث تغییر خواص مکانیکی فلزات، کاهش استحکام و تغییر رفتار آببندها میشود؛ بنابراین انتخاب متریال و طراحی باید متناسب با این شرایط انجام گیرد.
سرعت بالای جریان میتواند باعث:
شود.
به همین دلیل در طراحی مسیر عبور سیال، سرعت جریان باید کنترل شود.
ولوهایی که در خطوط کنترلی نصب میشوند، ممکن است روزانه هزاران بار باز و بسته شوند؛ در حالی که برخی شیرهای ایزوله تنها چند بار در سال عمل میکنند.
این تفاوت، تأثیر مستقیمی بر انتخاب متریال، طراحی استم، یاتاقانها و آببندها دارد.
انتخاب ماده اولیه، یکی از مهمترین مراحل طراحی است. متریال باید علاوه بر تحمل فشار و دما، در برابر خوردگی، سایش و خستگی نیز مقاوم باشد.
| متریال | ویژگی | کاربرد |
|---|---|---|
| چدن خاکستری | اقتصادی | آب و فاضلاب |
| چدن داکتیل | استحکام بیشتر | شبکههای انتقال آب |
| فولاد کربنی | فشار و دمای بالا | نفت و گاز |
| استنلس استیل ۳۰۴ | مقاومت به خوردگی | صنایع غذایی |
| استنلس استیل ۳۱۶ | مقاومت بالا در برابر کلرید | صنایع شیمیایی |
| Duplex | استحکام و مقاومت بالا | سکوهای دریایی |
| Super Duplex | محیطهای بسیار خورنده | آب دریا |
| Monel | مقاوم در برابر اسید HF | صنایع شیمیایی |
| Inconel | دماهای بالا | نیروگاه و توربین |
| Hastelloy | مقاومت شیمیایی بسیار بالا | صنایع اسیدی |
یکی از مهمترین بخشهای طراحی، شکل هندسی مسیر عبور سیال است.
اگر این مسیر بهدرستی طراحی نشود، مشکلاتی مانند:
ایجاد خواهد شد.
در طراحیهای مدرن، برای بهینهسازی مسیر جریان از نرمافزارهای CFD (Computational Fluid Dynamics) استفاده میشود تا رفتار سیال پیش از ساخت ولو شبیهسازی شود.
یکی از مهمترین شاخصهای کیفیت یک شیر صنعتی، عملکرد سیستم آببندی آن است.
نشتی میتواند علاوه بر اتلاف انرژی، خطرات ایمنی و زیستمحیطی نیز ایجاد کند.
به همین دلیل، در طراحی باید به موارد زیر توجه شود:
استم باید گشتاور واردشده از فلکه، گیربکس یا اکچویتور را بدون تغییر شکل به دیسک منتقل کند.
در طراحی استم موارد زیر بررسی میشود:
در ولوهای بزرگ، استفاده از گیربکس ولو (Valve Gearbox) باعث کاهش نیروی موردنیاز اپراتور و افزایش دقت عملکرد میشود.
در طراحیهای پیشرفته، پیش از تولید، مدل سهبعدی ولو با روش تحلیل اجزای محدود (FEA) بررسی میشود.
این تحلیل به مهندسان کمک میکند تا:
استفاده از FEA در طراحی شیرهای کلاس بالا و فشار زیاد، به یک استاندارد صنعتی تبدیل شده است.
طراحی و ساخت ولوها باید مطابق استانداردهای معتبر بینالمللی انجام شود. مهمترین این استانداردها عبارتاند از:
| استاندارد | کاربرد |
|---|---|
| API 600 | طراحی شیرهای کشویی فولادی |
| API 602 | شیرهای فولادی فورجشده |
| API 608 | شیرهای توپی فلزی |
| API 609 | شیرهای پروانهای |
| API 594 | شیرهای یکطرفه |
| API 598 | تست فشار و نشتی شیرآلات |
| ASME B16.34 | الزامات طراحی، فشار و دما |
| ASME B16.5 | فلنجها و اتصالات فلنجی |
| ISO 5208 | آزمونهای نشتی و آببندی |
| MSS SP-61 | تست هیدرواستاتیک شیرآلات |
رعایت این استانداردها تضمین میکند که ولو از نظر استحکام، آببندی و ایمنی، عملکرد قابل اعتمادی داشته باشد.
در پروژههای صنعتی، موفقیت یک طراحی تنها به محاسبات اولیه وابسته نیست؛ بلکه مجموعهای از تصمیمات مهندسی بر کیفیت نهایی تأثیر میگذارند. از جمله:
طراحی اصولی شیرآلات صنعتی، پایه و اساس عملکرد ایمن و پایدار آنها در صنایع مختلف است. انتخاب صحیح متریال، رعایت استانداردهای بینالمللی، تحلیل تنش، بهینهسازی مسیر جریان و طراحی مناسب سیستم آببندی، همگی در افزایش عمر مفید، کاهش هزینههای نگهداری و بهبود راندمان تجهیزات نقش اساسی دارند.
تولید شیرآلات صنعتی تنها به مونتاژ چند قطعه محدود نمیشود. یک ولو صنعتی باید در شرایطی مانند فشارهای بالا، دماهای شدید، محیطهای خورنده و سیکلهای کاری مداوم، عملکردی مطمئن و پایدار داشته باشد. به همین دلیل، فرآیند ساخت این تجهیزات شامل مجموعهای از مراحل مهندسی، کنترل کیفیت و آزمونهای استاندارد است.
کیفیت نهایی ولو، علاوه بر طراحی مناسب، به عواملی مانند انتخاب متریال، دقت ماشینکاری، کیفیت عملیات حرارتی، مونتاژ صحیح و انجام آزمونهای نهایی وابسته است.
اگرچه جزئیات تولید در کارخانههای مختلف متفاوت است، اما فرآیند کلی ساخت ولوهای صنعتی معمولاً شامل مراحل زیر است:
تولید هر ولو با طراحی مهندسی آغاز میشود. در این مرحله، مهندسان بر اساس شرایط فرآیندی مشتری، نقشههای سهبعدی و مدارک فنی را تهیه میکنند.
مواردی که در این مرحله مشخص میشوند عبارتاند از:
در پروژههای پیشرفته، پیش از ساخت، مدل سهبعدی با نرمافزارهای CAD، تحلیل تنش (FEA) و تحلیل جریان (CFD) بررسی میشود تا نقاط ضعف احتمالی شناسایی و اصلاح شوند.
انتخاب متریال یکی از مهمترین مراحل ساخت است، زیرا عملکرد ولو در برابر فشار، دما، خوردگی و سایش مستقیماً به جنس قطعات وابسته است.
مواد اولیه باید دارای گواهی کیفیت (Material Test Certificate) بوده و ترکیب شیمیایی و خواص مکانیکی آنها مطابق استانداردهای بینالمللی تأیید شود.
نمونههایی از متریال پرکاربرد عبارتاند از:
پس از انتخاب متریال، قطعات اصلی مانند بدنه، درپوش و دیسک تولید میشوند. دو روش اصلی برای این کار وجود دارد.
در این روش، فلز مذاب در قالب ریخته شده و پس از انجماد، قطعه خام تولید میشود.
مزایا:
محدودیتها:
در این روش، فلز تحت فشار و تغییر شکل پلاستیک قرار میگیرد تا ساختار دانهبندی آن بهبود یابد.
مزایا:
به همین دلیل، بسیاری از ولوهای مورد استفاده در نیروگاهها و صنایع حساس از قطعات فورجشده ساخته میشوند.
پس از تولید قطعات خام، بسته به نوع متریال، عملیات حرارتی انجام میشود تا خواص مکانیکی بهبود یابد.
این عملیات میتواند شامل:
باشد.
هدف از این مرحله، افزایش استحکام، بهبود چقرمگی و کاهش تنشهای پسماند است.
قطعات خام پس از عملیات حرارتی وارد مرحله ماشینکاری میشوند.
در این مرحله، سطوحی مانند:
با دستگاههای CNC و ماشینآلات دقیق تولید میشوند.
دقت ماشینکاری تأثیر مستقیمی بر عملکرد، آببندی و عمر مفید ولو دارد.
نشیمنگاه (Seat) و دیسک از مهمترین بخشهای آببندی هستند.
برای افزایش مقاومت در برابر سایش و خوردگی، ممکن است از پوششهایی مانند:
استفاده شود.
پس از آن، عملیات سنگزنی و لپینگ (Lapping) انجام میشود تا سطح تماس کاملاً صاف و بدون نشتی باشد.
در این مرحله، تمامی قطعات با رعایت دستورالعملهای مونتاژ در کنار یکدیگر قرار میگیرند.
مراحل اصلی مونتاژ عبارتاند از:
هرگونه خطا در مونتاژ میتواند باعث نشتی یا کاهش عمر ولو شود.
پیش از خروج از کارخانه، ولو باید مجموعهای از آزمونها را پشت سر بگذارد.
مهمترین این آزمونها عبارتاند از:
بررسی استحکام بدنه و اتصالات تحت فشار آب.
ارزیابی عملکرد آببندی داخلی شیر.
کنترل باز و بسته شدن ولو و اندازهگیری گشتاور عملکرد.
بررسی انطباق ابعاد با نقشههای مهندسی.
تأیید ترکیب شیمیایی متریال با استفاده از دستگاههای آنالیز.
تستهای نهایی معمولاً بر اساس استانداردهای زیر انجام میشوند:
| استاندارد | کاربرد |
|---|---|
| API 598 | آزمون فشار و نشتی شیرآلات |
| ISO 5208 | آزمون آببندی و نشتی |
| API 6D | شیرآلات خطوط انتقال |
| ASME B16.34 | الزامات طراحی و فشار |
| MSS SP-61 | تست هیدرواستاتیک |
برای افزایش مقاومت در برابر خوردگی، سطح خارجی ولو با پوششهای محافظ پوشانده میشود.
رایجترین روشها:
انتخاب پوشش مناسب، به محیط نصب و شرایط بهرهبرداری بستگی دارد.
در پایان، ولو پس از تمیزکاری و نصب محافظ روی سطوح آببندی و فلنجها، بستهبندی میشود تا در زمان حملونقل آسیبی نبیند.
همراه هر محصول معمولاً مدارک زیر ارائه میشود:
کیفیت یک شیر صنعتی تنها به برند آن وابسته نیست. عوامل زیر نقش تعیینکنندهای دارند:
فرآیند ساخت شیرآلات صنعتی، مجموعهای از عملیات مهندسی دقیق است که از طراحی آغاز شده و با آزمونهای عملکردی و کنترل کیفیت پایان مییابد. استفاده از مواد اولیه استاندارد، فناوریهای نوین ماشینکاری، عملیات حرارتی مناسب و انجام آزمونهای معتبر، نقش کلیدی در تولید ولوهایی با عمر طولانی، آببندی مطمئن و عملکرد پایدار دارد.
انتخاب صحیح شیرآلات صنعتی یکی از مهمترین تصمیمات در طراحی، بهرهبرداری و نگهداری سیستمهای انتقال سیال است. انتخاب نادرست ولو میتواند منجر به افزایش افت فشار، نشتی، خرابی زودهنگام تجهیزات، کاهش راندمان، افزایش مصرف انرژی و حتی توقف کامل خط تولید شود.
برخلاف تصور رایج، هیچ شیر صنعتی وجود ندارد که برای همه کاربردها بهترین گزینه باشد. هر نوع ولو برای شرایط مشخصی طراحی شده است و انتخاب آن باید بر اساس ویژگیهای فرآیند، نوع سیال و الزامات عملیاتی انجام شود.
در این فصل، مهمترین معیارهای انتخاب شیرآلات صنعتی را بررسی میکنیم.
اولین و مهمترین عامل در انتخاب ولو، ماهیت سیال است. خواص فیزیکی و شیمیایی سیال، نوع شیر، متریال بدنه، جنس سیت و آببندی را تعیین میکند.
| نوع سیال | ولوهای مناسب |
|---|---|
| آب | Gate، Butterfly، Ball |
| بخار | Globe، Gate، Pressure Seal Valve |
| نفت خام | Ball، Gate، Plug |
| گاز طبیعی | Ball، Gate |
| اسیدها | Diaphragm، Ball با متریال مقاوم |
| مواد شیمیایی خورنده | Plug، Diaphragm، PTFE Lined Valve |
| دوغاب (Slurry) | Knife Gate، Pinch Valve |
| سیالات غذایی | Ball و Diaphragm از جنس استنلس استیل |
| آب فوق خالص | Diaphragm Valve |
نکته: همیشه مقاومت شیمیایی متریال ولو را با سیال موردنظر بررسی کنید. استفاده از متریال نامناسب میتواند باعث خوردگی سریع و از کار افتادن شیر شود.
فشار سیستم یکی از اصلیترین معیارهای انتخاب است. هر ولو دارای کلاس فشاری (Pressure Class) مشخصی است که حداکثر فشار قابل تحمل آن را تعیین میکند.
برخی کلاسهای متداول عبارتاند از:
هرچه فشار سیستم بیشتر باشد، باید از ولوهایی با کلاس بالاتر و بدنه مقاومتر استفاده شود.
دمای سیال تأثیر مستقیمی بر عملکرد ولو و عمر قطعات آببندی دارد.
| دمای کاری | پیشنهاد |
|---|---|
| کمتر از ۰ درجه | Cryogenic Valve |
| ۰ تا ۱۲۰°C | اغلب ولوهای استاندارد |
| ۱۲۰ تا ۴۰۰°C | فولاد آلیاژی، Metal Seat |
| بیش از ۴۰۰°C | شیرهای مخصوص بخار و نیروگاهی |
در دماهای بالا، استفاده از آببندهای نرم مانند PTFE ممکن است مناسب نباشد و باید از سیت فلزی یا متریال مقاوم به حرارت استفاده شود.
پیش از انتخاب ولو، باید مشخص شود که هدف از نصب آن چیست.
هر ولو مقدار مشخصی افت فشار ایجاد میکند. اگر کاهش افت فشار برای سیستم اهمیت زیادی دارد، انتخاب نوع شیر اهمیت ویژهای پیدا میکند.
| نوع ولو | میزان افت فشار |
|---|---|
| Ball Valve | بسیار کم |
| Gate Valve | کم |
| Butterfly Valve | متوسط |
| Globe Valve | نسبتاً زیاد |
در خطوط انتقال با دبی بالا، ولوهایی با افت فشار کمتر باعث کاهش مصرف انرژی پمپها و افزایش راندمان سیستم میشوند.
ولوهایی که بهطور مداوم عمل میکنند باید از نظر طراحی و متریال، تحمل سیکلهای کاری بالا را داشته باشند.
| دفعات عملکرد | ولو پیشنهادی |
|---|---|
| بسیار زیاد | Ball Valve، Butterfly Valve |
| متوسط | Globe Valve |
| کم | Gate Valve |
قطر لوله نیز در انتخاب نوع ولو مؤثر است.
در سایزهای بزرگ، استفاده از Valve Gearbox یا اکچویتور برای کاهش گشتاور موردنیاز توصیه میشود.
انتخاب متریال باید بر اساس شرایط فرآیندی انجام شود.
| متریال | کاربرد |
|---|---|
| چدن | آب و فاضلاب |
| فولاد کربنی | نفت و گاز |
| استنلس استیل ۳۰۴ | صنایع غذایی |
| استنلس استیل ۳۱۶ | صنایع شیمیایی |
| Duplex | آب دریا و محیطهای خورنده |
| Inconel | دماهای بسیار بالا |
| Hastelloy | اسیدهای قوی |
نوع اتصال ولو باید با طراحی خط لوله و شرایط بهرهبرداری سازگار باشد.
ولوها میتوانند به روشهای مختلفی کنترل شوند.
| نوع عملگر | کاربرد |
|---|---|
| دستی | سیستمهای ساده |
| گیربکس | شیرهای سایز بزرگ |
| پنوماتیک | صنایع نفت و گاز |
| برقی | اتوماسیون صنعتی |
| هیدرولیکی | گشتاورهای بالا |
انتخاب عملگر باید با توجه به سرعت عملکرد، گشتاور موردنیاز، منبع انرژی و سطح اتوماسیون انجام شود.
پیش از خرید، مطمئن شوید که ولو مطابق استانداردهای معتبر تولید شده باشد.
وجود گواهیهای تست و مدارک فنی معتبر، نشاندهنده کیفیت و قابلیت اطمینان محصول است.
بسیاری از خریداران تنها به قیمت اولیه توجه میکنند، در حالی که هزینه واقعی یک ولو شامل موارد زیر است:
گاهی یک ولو با قیمت اولیه بالاتر، در بلندمدت هزینه کمتری نسبت به گزینههای ارزانتر دارد.
در بسیاری از پروژهها، مشکلات عملکردی ناشی از انتخاب نادرست ولو است. برخی از رایجترین اشتباهات عبارتاند از:
پیش از سفارش یا خرید، این موارد را بررسی کنید:
انتخاب صحیح شیرآلات صنعتی نیازمند بررسی همزمان مشخصات فرآیندی، شرایط بهرهبرداری، استانداردهای فنی و هزینه چرخه عمر است. تصمیمگیری بر اساس یک معیار مانند قیمت یا برند، میتواند در آینده باعث افزایش هزینههای تعمیرات، کاهش راندمان و توقف تولید شود. با در نظر گرفتن عواملی مانند نوع سیال، فشار، دما، متریال، نوع اتصال و عملگر، میتوان ولویی انتخاب کرد که علاوه بر عملکرد مطمئن، عمر مفید بالایی نیز داشته باشد.
در بسیاری از فرآیندهای صنعتی، باز و بسته کردن شیرآلات بهصورت دستی دیگر پاسخگوی نیازهای بهرهبرداری نیست. افزایش قطر خطوط لوله، فشارهای بالا، نیاز به کنترل از راه دور، اتوماسیون فرآیندها و الزامات ایمنی باعث شده است که اکچویتورها (Actuators) و گیربکسهای ولو (Valve Gearboxes) به بخش جداییناپذیر شیرآلات صنعتی تبدیل شوند.
اکچویتور نیروی لازم برای حرکت شیر را تأمین میکند و گیربکس با افزایش گشتاور، امکان کنترل ولوهای بزرگ را با نیروی کمتر فراهم میسازد. انتخاب صحیح این تجهیزات تأثیر مستقیمی بر عملکرد، ایمنی، طول عمر و هزینههای نگهداری سیستم دارد.
اکچویتور (Actuator) تجهیزی است که انرژی دریافتی از یک منبع (هوا، برق یا روغن هیدرولیک) را به حرکت مکانیکی تبدیل میکند تا شیر صنعتی را باز، بسته یا در موقعیت دلخواه تنظیم کند.
در سیستمهای مدرن، اکچویتورها علاوه بر ایجاد حرکت، امکان کنترل خودکار، ارسال وضعیت شیر به اتاق کنترل و اجرای فرمانهای اضطراری را نیز فراهم میکنند.
در شیرهای کوچک، نیروی دست برای باز و بسته کردن ولو کافی است. اما با افزایش قطر شیر، فشار سیال و گشتاور موردنیاز، عملکرد دستی دشوار یا حتی غیرممکن میشود.
از مهمترین دلایل استفاده از اکچویتورها میتوان به موارد زیر اشاره کرد:
یک سیستم عملگر معمولاً از بخشهای زیر تشکیل شده است:
هماهنگی صحیح این اجزا برای عملکرد دقیق و بدون خطای ولو ضروری است.
اکچویتورها بر اساس منبع انرژی به چهار گروه اصلی تقسیم میشوند.
سادهترین روش کنترل شیر، استفاده از فلکه دستی یا اهرم است.
اکچویتورهای پنوماتیکی از هوای فشرده برای ایجاد حرکت استفاده میکنند و رایجترین نوع عملگر در صنایع نفت، گاز و پتروشیمی هستند.
در این سیستم، هوای فشرده وارد سیلندر شده و پیستون یا دیافراگم را حرکت میدهد. این حرکت از طریق مکانیزم داخلی به استم ولو منتقل شده و باعث باز یا بسته شدن شیر میشود.
در این نوع، یک موتور الکتریکی نیروی لازم برای حرکت ولو را تأمین میکند.
این نوع عملگر از فشار روغن هیدرولیک برای ایجاد گشتاور استفاده میکند.
در بسیاری از شیرهای بزرگ، گشتاور موردنیاز برای حرکت ولو از توان اپراتور یا حتی برخی اکچویتورها بیشتر است. در این شرایط از گیربکس ولو استفاده میشود.
گیربکس با افزایش نسبت تبدیل، نیروی ورودی را به گشتاور بیشتری تبدیل کرده و کنترل شیر را آسانتر میکند.
رایجترین نوع گیربکس برای شیرهای پروانهای و کشویی.
ویژگیها:
در برخی ولوهای خاص که نیاز به ابعاد کوچک و راندمان بالا وجود دارد، از گیربکسهای خورشیدی استفاده میشود.
برای انتقال حرکت در زوایای ۹۰ درجه و کاربردهایی که محدودیت فضای نصب وجود دارد.
انتخاب گیربکس به عوامل زیر بستگی دارد:
محاسبه صحیح گشتاور، از مهمترین مراحل انتخاب گیربکس است. انتخاب گیربکس کوچکتر از نیاز میتواند باعث خرابی زودهنگام و شکست استم شود.
در شیرهای کنترلی، تنها باز یا بسته بودن کافی نیست. پوزیشنر تجهیزی است که موقعیت واقعی شیر را با فرمان دریافتی مقایسه کرده و آن را با دقت تنظیم میکند.
نسل جدید اکچویتورها به قابلیتهای دیجیتال مجهز شدهاند و میتوانند اطلاعاتی مانند:
را به سیستم کنترل یا نرمافزارهای مدیریت دارایی (Asset Management) ارسال کنند.
این قابلیتها نقش مهمی در نگهداری پیشبینانه (Predictive Maintenance) و کاهش توقفهای ناخواسته دارند.
| نوع عملگر | سرعت | گشتاور | دقت کنترل | هزینه | کاربرد اصلی |
|---|---|---|---|---|---|
| دستی | پایین | کم | پایین | کم | خطوط ساده |
| پنوماتیکی | بسیار بالا | متوسط تا زیاد | بالا | متوسط | نفت، گاز، پتروشیمی |
| برقی | متوسط | متوسط تا زیاد | بسیار بالا | نسبتاً زیاد | اتوماسیون و تصفیهخانهها |
| هیدرولیکی | بالا | بسیار زیاد | بالا | زیاد | خطوط انتقال و صنایع سنگین |
اکچویتورها و گیربکسهای ولو نقش کلیدی در افزایش قابلیت اطمینان، ایمنی و بهرهوری سیستمهای انتقال سیال دارند. انتخاب صحیح نوع عملگر، محاسبه دقیق گشتاور، توجه به شرایط فرآیندی و استفاده از تجهیزات مطابق استاندارد، علاوه بر کاهش هزینههای نگهداری، عمر مفید شیرآلات صنعتی را نیز بهطور قابلتوجهی افزایش میدهد.
حتی اگر یک شیر صنعتی مطابق بالاترین استانداردهای بینالمللی طراحی و ساخته شده باشد، نصب نادرست میتواند باعث نشتی، کاهش عمر مفید، افت راندمان، افزایش هزینههای تعمیرات و حتی وقوع حوادث ایمنی شود.
به همین دلیل، فرآیند نصب و راهاندازی شیرآلات صنعتی باید بر اساس دستورالعمل سازنده، استانداردهای فنی و شرایط واقعی بهرهبرداری انجام شود.
هدف از نصب صحیح ولو، تنها اتصال آن به خط لوله نیست؛ بلکه تضمین عملکرد ایمن، کاهش تنشهای مکانیکی، جلوگیری از نشتی و افزایش قابلیت اطمینان سیستم است.
یک نصب اصولی باید اهداف زیر را محقق کند:
پیش از نصب، باید ولو و شرایط خط لوله بهطور کامل بررسی شوند.
موارد زیر باید کنترل شوند:
هرگونه آسیب باید پیش از نصب برطرف شود.
اطمینان حاصل کنید که مشخصات ولو با شرایط فرآیند مطابقت دارد.
موارد مهم:
قبل از نصب باید داخل ولو از هرگونه:
پاک شود.
وجود ذرات خارجی یکی از دلایل اصلی آسیب به سیت و نشتی اولیه است.
قبل از نصب ولو باید لولهها شستشو یا Flushing شوند.
در پروژههای حساس از روشهای زیر استفاده میشود:
هدف، جلوگیری از ورود ذرات به داخل ولو است.
یکی از اشتباهات رایج، نصب ولو بدون توجه به جهت جریان است.
برخی شیرها مانند Gate Valve و Ball Valve در بسیاری از کاربردها میتوانند در هر دو جهت نصب شوند، اما ولوهایی مانند:
دارای جهت جریان مشخص هستند.
همیشه باید فلش حکشده روی بدنه با جهت واقعی حرکت سیال منطبق باشد.
یکی از مهمترین عوامل افزایش عمر ولو، همراستایی صحیح خط لوله است.
اگر دو فلنج هممحور نباشند، هنگام بستن پیچها، تنش زیادی به بدنه شیر وارد میشود که میتواند باعث:
شود.
هیچگاه از ولو برای اصلاح ناهماهنگی لولهها استفاده نکنید.
پیچهای فلنج باید بهصورت ضربدری (Cross Pattern) و مرحلهای سفت شوند.
این روش باعث توزیع یکنواخت نیرو روی گسکت شده و از نشتی جلوگیری میکند.
نکات مهم:
در هنگام نصب عملگر باید موارد زیر کنترل شود:
نصب نادرست اکچویتور میتواند باعث شکست استم یا عملکرد ناقص ولو شود.
پس از نصب، پیش از ورود سیستم به مدار، مراحل زیر انجام میشود:
بسته به استاندارد پروژه، آزمون هیدرواستاتیک یا پنوماتیک انجام میشود.
در ولوهای اتوماتیک:
برای افزایش عمر ولو، رعایت نکات زیر ضروری است:
| خطا | پیامد |
|---|---|
| نصب برعکس ولو | عملکرد نادرست یا خرابی |
| همراستا نبودن فلنجها | تنش و ترک بدنه |
| سفت کردن نامتقارن پیچها | نشتی گسکت |
| تمیز نکردن لوله قبل از نصب | آسیب به سیت |
| انتخاب گسکت نامناسب | نشتی |
| اعمال گشتاور بیش از حد | شکست پیچ یا فلنج |
| نصب نادرست اکچویتور | افزایش استهلاک استم |
| بیتوجهی به دستورالعمل سازنده | کاهش عمر تجهیز |
پیش از راهاندازی نهایی، موارد زیر را بررسی کنید:
نصب و راهاندازی صحیح شیرآلات صنعتی، به اندازه طراحی و کیفیت ساخت آنها اهمیت دارد. رعایت اصول نصب، همراستاسازی، انتخاب صحیح اتصالات، اجرای آزمونهای اولیه و بهرهبرداری مطابق دستورالعمل، نقش مهمی در افزایش طول عمر، کاهش هزینههای تعمیرات و حفظ ایمنی سیستم ایفا میکند.
شیرآلات صنعتی از تجهیزات حیاتی در سیستمهای انتقال سیالات هستند و عملکرد صحیح آنها نقش مستقیمی در ایمنی، پایداری و بهرهوری واحدهای صنعتی دارد. با این حال، بسیاری از خرابیهای ولوها نه به دلیل نقص طراحی یا کیفیت ساخت، بلکه به علت نبود برنامه نگهداری منظم رخ میدهد.
توقف ناگهانی یک ولو در صنایع نفت، گاز، پتروشیمی، نیروگاهها یا کارخانههای فرآیندی میتواند علاوه بر هزینههای سنگین تعمیر، منجر به توقف تولید، کاهش ایمنی و آسیب به سایر تجهیزات شود.
به همین دلیل، سازمانهای صنعتی پیشرو از برنامههای نگهداری پیشگیرانه (Preventive Maintenance)، نگهداری پیشبینانه (Predictive Maintenance) و پایش وضعیت (Condition Monitoring) برای افزایش قابلیت اطمینان شیرآلات استفاده میکنند.
یک برنامه نگهداری مناسب، تنها هزینه تعمیرات را کاهش نمیدهد، بلکه مزایای متعددی به همراه دارد.
در بسیاری از صنایع، هزینه یک ساعت توقف تولید بسیار بیشتر از هزینه اجرای برنامههای نگهداری است.
روش نگهداری باید متناسب با اهمیت تجهیز، شرایط بهرهبرداری و هزینههای توقف انتخاب شود.
در این روش، تا زمانی که ولو خراب نشود هیچ اقدامی انجام نمیشود.
مزایا:
معایب:
این روش تنها برای تجهیزات غیرحیاتی توصیه میشود.
در این روش، سرویسها بر اساس زمان یا تعداد سیکل عملکرد برنامهریزی میشوند.
نمونه فعالیتها:
مزایا:
این روش همچنان رایجترین استراتژی نگهداری در صنایع است.
در این روش، وضعیت واقعی ولو بهصورت مستمر پایش میشود و تعمیرات تنها زمانی انجام میشود که علائم اولیه خرابی مشاهده گردد.
ابزارهای متداول عبارتاند از:
مزایا:
این روش برای تجهیزات حیاتی مانند ولوهای خطوط اصلی انتقال، شیرهای ایمنی و کنترل ولوها استفاده میشود.
در RCM، برای هر تجهیز، حالتهای خرابی، پیامدهای آن و بهترین روش نگهداری تحلیل میشود تا برنامهای متناسب با اهمیت تجهیز تدوین گردد.
بازرسی منظم، اولین گام در شناسایی مشکلات قبل از تبدیل شدن به خرابیهای پرهزینه است.
تمامی نتایج باید در فرمهای بازرسی ثبت و تحلیل شوند.
یکی از سادهترین و مؤثرترین اقدامات نگهداری، روانکاری صحیح قطعات متحرک است.
نشتی یکی از رایجترین علائم آغاز خرابی ولو است.
در این حالت، ولو در وضعیت بسته قرار دارد اما سیال همچنان از سیت عبور میکند.
دلایل:
سیال از قسمتهای خارجی شیر خارج میشود.
نقاط رایج:
تشخیص سریع نشتی از بروز خسارات گسترده جلوگیری میکند.
افزایش تدریجی گشتاور لازم برای باز یا بسته کردن ولو، یکی از نشانههای اولیه بروز مشکل است.
علل احتمالی:
در اکچویتورهای هوشمند، این اطلاعات بهصورت خودکار ثبت و تحلیل میشود.
اکچویتورها نیز نیازمند برنامه نگهداری مستقل هستند.
موارد قابل بررسی:
یکی از مهمترین بخشهای سیستم نگهداری، ثبت اطلاعات است.
برای هر ولو بهتر است اطلاعات زیر ثبت شود:
این اطلاعات امکان تحلیل روند خرابی و برنامهریزی دقیقتر را فراهم میکند.
برای ارزیابی اثربخشی برنامه نگهداری میتوان از شاخصهای زیر استفاده کرد:
| شاخص | توضیح |
|---|---|
| MTBF | میانگین زمان بین دو خرابی |
| MTTR | میانگین زمان تعمیر |
| Availability | درصد آمادهبهکاری تجهیز |
| Failure Rate | نرخ خرابی |
| Leakage Rate | میزان نشتی |
| Maintenance Cost | هزینه نگهداری |
پایش این شاخصها به مدیران تعمیرات کمک میکند تا نقاط ضعف سیستم را شناسایی و بهبود دهند.
| فعالیت | روزانه | ماهانه | سالانه |
|---|---|---|---|
| بازدید ظاهری | ✔ | ✔ | ✔ |
| کنترل نشتی | ✔ | ✔ | ✔ |
| روانکاری | ✔ | ✔ | |
| تست عملکرد | ✔ | ✔ | |
| بررسی پیچها و فلنجها | ✔ | ✔ | |
| کالیبراسیون عملگر | ✔ | ||
| تست فشار و آببندی | ✔ | ||
| بازرسی کامل داخلی | ✔ |
توجه: تناوب واقعی بازرسی و سرویس باید بر اساس شرایط فرآیندی، نوع سیال، تعداد سیکلهای کاری و توصیه سازنده تنظیم شود.
نگهداری و بازرسی منظم شیرآلات صنعتی، سرمایهگذاری برای افزایش قابلیت اطمینان تجهیزات و کاهش هزینههای چرخه عمر است. اجرای برنامههای نگهداری پیشگیرانه و پیشبینانه، پایش مستمر وضعیت ولو و ثبت سوابق تعمیرات، از مهمترین اقداماتی هستند که میتوانند احتمال خرابیهای ناگهانی را به حداقل برسانند و ایمنی و بهرهوری سیستم را افزایش دهند.
شیرآلات صنعتی در طول عمر خود تحت تأثیر فشار، دمای بالا، خوردگی، سایش، کاویتاسیون، ارتعاش و سیکلهای مکرر باز و بسته شدن قرار میگیرند. این عوامل بهمرور زمان باعث افت عملکرد، افزایش نشتی و کاهش قابلیت اطمینان ولو میشوند.
در بسیاری از موارد، نیازی به تعویض کامل ولو نیست و با اجرای یک اورهال (Overhaul) اصولی میتوان عملکرد آن را تا حد زیادی به شرایط اولیه بازگرداند. بازسازی صحیح، علاوه بر کاهش هزینههای سرمایهای، زمان توقف تجهیزات را نیز کاهش داده و عمر مفید شیر را افزایش میدهد.
اورهال، مجموعهای از عملیات برنامهریزیشده برای باز کردن کامل، بازرسی، تعمیر یا تعویض قطعات فرسوده، مونتاژ مجدد و انجام آزمونهای نهایی است تا ولو دوباره با مشخصات طراحی کار کند.
اورهال با تعمیرات جزئی تفاوت دارد؛ در تعمیرات جزئی ممکن است فقط پکینگ یا گسکت تعویض شود، اما در اورهال، تمامی اجزای اصلی مورد ارزیابی قرار میگیرند.
نشانههای زیر معمولاً بیانگر نیاز به تعمیرات اساسی هستند:
پیش از دمونتاژ، باید اطلاعات فنی ولو جمعآوری شود:
همچنین لازم است قطعات یدکی موردنیاز مانند پکینگ، گسکت، سیت یا اورینگها از قبل تأمین شوند تا زمان توقف تجهیز کاهش یابد.
ایمنی در تعمیرات شیرآلات صنعتی اهمیت بسیار زیادی دارد. پیش از باز کردن ولو باید:
بیتوجهی به این مراحل میتواند منجر به آسیب جدی به کارکنان و تجهیزات شود.
باز کردن ولو باید طبق دستورالعمل سازنده و با استفاده از ابزار مناسب انجام شود.
ترتیب کلی دمونتاژ:
تمامی قطعات باید شمارهگذاری و بهگونهای نگهداری شوند که در زمان مونتاژ، موقعیت آنها مشخص باشد.
پس از باز کردن ولو، تمامی قطعات باید کاملاً تمیز شوند.
روشهای رایج:
هدف از این مرحله، حذف رسوبات، زنگزدگی، گریس قدیمی و آلودگیها است.
پس از تمیزکاری، هر قطعه باید از نظر ظاهری و ابعادی بررسی شود.
موارد قابل بررسی:
در صورت وجود ترکهای عمیق یا کاهش ضخامت بیش از حد مجاز، معمولاً تعویض بدنه توصیه میشود.
کنترل موارد زیر ضروری است:
یکی از حساسترین قطعات ولو است.
موارد قابل بررسی:
استم خمشده یا ترکخورده نباید مجدداً استفاده شود.
بررسی شود که:
سیت مهمترین بخش آببندی ولو است.
موارد قابل بررسی:
در بسیاری از موارد، سیت قابل لپینگ یا تعویض است.
لپینگ یکی از مهمترین عملیات در اورهال ولو است و برای بازگرداندن کیفیت سطح آببندی Seat و Disc انجام میشود.
در این فرآیند، با استفاده از خمیرهای ساینده مخصوص و ابزار لپینگ، سطوح تماس بهصورت کنترلشده پرداخت میشوند تا:
لپینگ بیش از حد میتواند ابعاد قطعات را تغییر دهد، بنابراین باید مطابق دستورالعمل سازنده انجام شود.
در هر اورهال، برخی قطعات بهتر است بدون توجه به ظاهرشان تعویض شوند، از جمله:
استفاده مجدد از این قطعات میتواند باعث نشتی یا کاهش قابلیت اطمینان ولو شود.
همه قطعات قابل تعمیر نیستند. تصمیمگیری باید بر اساس میزان آسیب، هزینه و الزامات ایمنی انجام شود.
| قطعه | تعمیر | تعویض |
|---|---|---|
| Body | در برخی موارد | در صورت ترک یا کاهش ضخامت شدید |
| Bonnet | در برخی موارد | در صورت آسیب جدی |
| Stem | خیر (در صورت خمیدگی یا ترک) | ✔ |
| Seat | لپینگ یا تعویض | ✔ |
| Disc/Ball | در صورت آسیب جزئی | ✔ |
| Packing | ✖ | ✔ |
| Gasket | ✖ | ✔ |
| O-Ring | ✖ | ✔ |
پس از پایان تعمیرات، مونتاژ باید طبق دستورالعمل سازنده و با رعایت گشتاورهای مشخص انجام شود.
نکات مهم:
هرگونه خطا در مونتاژ میتواند باعث نشتی یا عملکرد نامناسب ولو شود.
پیش از نصب مجدد ولو در خط، انجام آزمونهای زیر ضروری است:
برای بررسی استحکام بدنه و اتصالات.
برای اطمینان از آببندی کامل در حالت بسته.
بررسی پکینگ، فلنجها و Bonnet.
تمام نتایج باید مستندسازی شوند.
گاهی تعمیر از نظر فنی یا اقتصادی توجیهپذیر نیست. در این شرایط، تعویض ولو گزینه مناسبتری است.
مواردی که معمولاً منجر به اسقاط میشوند:
قبل از تحویل ولو به بهرهبرداری، این موارد را کنترل کنید:
اورهال شیرآلات صنعتی فرآیندی تخصصی است که با هدف بازگرداندن عملکرد، آببندی و قابلیت اطمینان ولو انجام میشود. اجرای صحیح مراحل دمونتاژ، بازرسی، تعمیر، تعویض قطعات، مونتاژ و آزمونهای نهایی، علاوه بر افزایش عمر مفید تجهیز، از توقفهای ناخواسته و هزینههای سنگین تعمیرات در آینده جلوگیری میکند.
شیرآلات صنعتی در طول عمر خود تحت شرایط سختی مانند فشارهای بالا، دماهای شدید، سیالات خورنده، ذرات جامد، ارتعاش، سیکلهای مکرر باز و بسته شدن و شرایط محیطی نامناسب کار میکنند. حتی با طراحی صحیح، نصب اصولی و اجرای برنامههای نگهداری منظم، احتمال بروز خرابی در این تجهیزات وجود دارد.
آنچه اهمیت دارد، تشخیص سریع علت خرابی (Root Cause Analysis) و انتخاب روش مناسب برای رفع آن است. بسیاری از مشکلاتی که در ظاهر ساده به نظر میرسند، در صورت نادیده گرفتن میتوانند به توقف خط تولید، آسیب به تجهیزات مجاور و افزایش هزینههای تعمیرات منجر شوند.
در این فصل، رایجترین خرابیهای شیرآلات صنعتی، علائم آنها، دلایل احتمالی و روشهای پیشنهادی برای رفع هر مشکل را بررسی میکنیم.
پیش از اقدام به تعمیر یا تعویض قطعات، باید فرآیند عیبیابی بهصورت نظاممند انجام شود. تعویض قطعات بدون شناسایی علت اصلی، اغلب باعث تکرار خرابی خواهد شد.
یک فرآیند استاندارد عیبیابی شامل مراحل زیر است:
در این حالت، ولو در وضعیت بسته قرار دارد اما سیال همچنان از آن عبور میکند. این مشکل معمولاً با کاهش راندمان فرآیند، افزایش مصرف انرژی یا عدم توانایی در ایزوله کردن خط مشخص میشود.
یکی از رایجترین مشکلات ولوها، خروج سیال از اطراف استم است.
نکته: سفت کردن بیش از حد گلند میتواند باعث افزایش اصطکاک، سخت شدن حرکت استم و کاهش عمر پکینگ شود.
یکی از اولین نشانههای خرابی، افزایش نیروی لازم برای باز یا بسته کردن ولو است.
Stem یکی از قطعاتی است که بیشترین تنش مکانیکی را تحمل میکند.
| مشکل مشاهدهشده | علتهای احتمالی | اقدام پیشنهادی |
|---|---|---|
| نشتی داخلی | خرابی Seat، ذرات خارجی، کاویتاسیون | تمیزکاری، لپینگ، تعویض Seat |
| نشتی از Stem | فرسودگی Packing، خراش Stem | تنظیم گلند، تعویض Packing |
| نشتی فلنج | گسکت معیوب، گشتاور نامناسب پیچها | تعویض گسکت، بستن مجدد پیچها |
| باز نشدن کامل ولو | خرابی Stem، رسوب، تنظیم نادرست اکچویتور | بازرسی داخلی، تنظیم یا تعمیر عملگر |
| افزایش گشتاور | کمبود روانکار، خرابی گیربکس | روانکاری، سرویس گیربکس |
| شکست Stem | گشتاور بیش از حد، خستگی فلز | تعویض Stem و بررسی علت اصلی |
| گیر کردن گیربکس | خرابی چرخدنده، کمبود گریس | تعمیر و روانکاری گیربکس |
| عملکرد ضعیف اکچویتور | افت فشار هوا، خرابی پوزیشنر | بررسی سیستم پنوماتیک و کالیبراسیون |
بخش قابل توجهی از خرابیهای شیرآلات صنعتی، اگر در مراحل اولیه شناسایی شوند، با اقدامات سادهای مانند تنظیم، روانکاری یا تعویض قطعات مصرفی قابل رفع هستند. اما نادیده گرفتن این علائم میتواند به آسیبهای جدیتر و تعمیرات پرهزینه منجر شود. اجرای یک فرآیند عیبیابی ساختاریافته، همراه با تحلیل علت ریشهای، نقش مهمی در افزایش قابلیت اطمینان تجهیزات و کاهش توقفهای ناخواسته ایفا میکند.
شیرآلات صنعتی از مهمترین تجهیزات خطوط انتقال سیالات هستند و عملکرد صحیح آنها مستقیماً بر ایمنی، قابلیت اطمینان و بهرهوری واحدهای صنعتی تأثیر میگذارد. به همین دلیل، طراحی، ساخت، آزمون، نصب و بهرهبرداری از این تجهیزات باید بر اساس استانداردهای معتبر بینالمللی انجام شود.
استانداردها زبان مشترک بین تولیدکنندگان، پیمانکاران، شرکتهای بهرهبردار و بازرسان فنی هستند. رعایت این استانداردها تضمین میکند که یک ولو صنعتی از نظر ابعاد، مقاومت مکانیکی، آببندی، قابلیت تعویض، ایمنی و کیفیت ساخت با الزامات پروژه مطابقت داشته باشد.
در این فصل، مهمترین استانداردهای مورد استفاده در صنعت شیرآلات را معرفی و کاربرد هر یک را بررسی میکنیم.
استفاده از ولوهای مطابق استاندارد، مزایای متعددی دارد:
در صنایع نفت، گاز، پتروشیمی و نیروگاهی، رعایت استانداردهای معتبر معمولاً یک الزام قراردادی است.
استانداردهای مربوط به ولوها را میتوان در چند گروه اصلی تقسیم کرد:
API معتبرترین مرجع استاندارد برای تجهیزات صنایع نفت، گاز و پتروشیمی است. بسیاری از پروژههای انرژی در جهان، رعایت استانداردهای API را الزامی میدانند.
مهمترین استاندارد برای شیرآلات خطوط انتقال نفت و گاز.
شامل الزامات مربوط به:
کاربرد:
یکی از پرکاربردترین استانداردهای تست شیرآلات صنعتی.
این استاندارد روش انجام آزمونهای زیر را مشخص میکند:
تقریباً تمام ولوهای صنعتی پیش از تحویل باید مطابق این استاندارد یا استانداردهای معادل آزمون شوند.
استاندارد طراحی و ساخت Gate Valve فولادی با Bonnet پیچ و مهرهای.
ویژه شیرهای فورجشده در سایزهای کوچک.
برای Gate Valveهای استنلس استیل مقاوم به خوردگی.
استاندارد آزمون مقاومت در برابر آتش (Fire Test) برای شیرهای Quarter-Turn و Ball Valveها.
وجود گواهی Fire Safe در صنایع نفت و گاز اهمیت ویژهای دارد.
مربوط به Butterfly Valveها.
مربوط به Check Valveهای ویفری.
استاندارد ابعاد و ظرفیت شیرهای اطمینان (Safety Relief Valve).
استانداردهای ASME بیشتر بر طراحی مکانیکی، فشار، دما و اتصالات تمرکز دارند.
یکی از مهمترین استانداردهای طراحی شیرآلات صنعتی.
این استاندارد موارد زیر را مشخص میکند:
تقریباً تمامی ولوهای فشار بالا بر اساس این استاندارد طراحی میشوند.
استاندارد فلنجهای سایز کوچک تا ۲۴ اینچ.
فلنجهای سایز بزرگ.
استاندارد Face to Face Dimension
این استاندارد فاصله دو فلنج ولو را مشخص میکند تا محصولات تولیدکنندگان مختلف قابلیت جایگزینی داشته باشند.
ابعاد اتصالات جوشی.
اتصالات فورجشده رزوهای و Socket Weld.
در بسیاری از پروژهها هنوز عبارت ANSI برای کلاسهای فشاری استفاده میشود، اگرچه امروزه اغلب این الزامات در استانداردهای ASME تعریف شدهاند.
اصطلاحاتی مانند:
در عمل به کلاسهای فشار تعریفشده در ASME B16.۳۴ اشاره دارند.
استانداردهای ISO در سطح جهانی مورد استفاده قرار میگیرند و دامنه وسیعی از الزامات طراحی، آزمون و کیفیت را پوشش میدهند.
یکی از مهمترین استانداردهای آزمون شیرآلات.
این استاندارد:
را مشخص میکند.
استاندارد اتصال اکچویتور به ولو.
مزیت:
اکچویتورهای مختلف بدون نیاز به تغییرات اساسی روی ولو نصب میشوند.
استاندارد کنترل انتشار آلایندهها (Fugitive Emissions).
در صنایع نفت و گاز اهمیت بسیار زیادی دارد.
استاندارد طراحی Ball Valve.
این مجموعه استانداردها بیشتر بر ابعاد و الزامات ساخت شیرآلات تمرکز دارند.
نمونهها:
تست فشار ولو
علامتگذاری شیرآلات
کیفیت قطعات ریختهگری
استاندارد آلمان که در بسیاری از کشورهای اروپایی استفاده میشود.
زمینههای کاربرد:
استانداردهای اروپایی که امروزه در بسیاری از پروژههای بینالمللی مورد استفاده قرار میگیرند.
نمونهها:
EN 593
Butterfly Valve
EN 12516
طراحی شیرآلات
استانداردهای بریتانیا که هنوز در برخی پروژهها کاربرد دارند.
در محیطهای حاوی H₂S یا سایر شرایط خورنده، رعایت استانداردهای NACE ضروری است.
مهمترین استاندارد:
NACE MR0175 / ISO 15156
این استاندارد الزامات انتخاب متریال برای جلوگیری از ترکخوردگی ناشی از سولفید را تعیین میکند.
در صنایع نفت و گاز ترش (Sour Service)، رعایت این استاندارد الزامی است.
در بسیاری از صنایع، ولوها باید پس از قرار گرفتن در معرض آتش نیز قابلیت آببندی نسبی خود را حفظ کنند.
استانداردهای رایج:
برای اطمینان از کیفیت قطعات، از آزمونهای غیرمخرب استفاده میشود.
مهمترین روشها:
انتخاب روش آزمون به نوع قطعه، متریال و الزامات پروژه بستگی دارد.
مواد مورد استفاده در شیرآلات معمولاً بر اساس استانداردهای ASTM مشخص میشوند.
نمونهها:
استفاده از متریال مطابق ASTM، قابلیت ردیابی و کنترل کیفیت را افزایش میدهد.
تولیدکنندگان معتبر شیرآلات صنعتی معمولاً دارای گواهینامههای زیر هستند:
وجود این گواهیها نشاندهنده بلوغ سیستمهای مدیریتی است، هرچند بهتنهایی تضمینکننده کیفیت محصول نیست.
انتخاب استاندارد به عوامل مختلفی بستگی دارد:
در پروژههای بزرگ، معمولاً مجموعهای از چند استاندارد بهصورت همزمان مبنای طراحی و ساخت قرار میگیرد.
| استاندارد | حوزه کاربرد |
|---|---|
| API 6D | طراحی و ساخت ولوهای خطوط انتقال |
| API 598 | آزمون فشار و نشتی |
| API 600 | Gate Valve فولادی |
| API 607 | آزمون Fire Safe |
| API 609 | Butterfly Valve |
| ASME B16.34 | طراحی، فشار و دما |
| ASME B16.10 | ابعاد Face-to-Face |
| ASME B16.5 | فلنجها |
| ISO 5208 | آزمون نشتی |
| ISO 5211 | اتصال اکچویتور |
| ISO 15848 | کنترل انتشار آلایندهها |
| MSS SP-61 | تست فشار |
| NACE MR0175 / ISO 15156 | متریال مناسب برای محیطهای ترش |
| ASTM | مشخصات مواد اولیه |
استانداردهای بینالمللی، ستون فقرات طراحی، ساخت، آزمون و بهرهبرداری از شیرآلات صنعتی هستند. رعایت این استانداردها، علاوه بر تضمین کیفیت و ایمنی، باعث افزایش قابلیت تعویض تجهیزات، کاهش ریسک خرابی و تسهیل اجرای پروژههای صنعتی میشود. هنگام انتخاب یا خرید ولو، بررسی انطباق محصول با استانداردهای مرتبط و دریافت مستندات فنی معتبر، یکی از مهمترین معیارهای ارزیابی کیفیت است.
تقریباً هیچ فرآیند صنعتی وجود ندارد که بدون استفاده از شیرآلات صنعتی قابل بهرهبرداری باشد. از انتقال آب آشامیدنی گرفته تا پالایش نفت خام، تولید برق، صنایع دارویی، فولاد، معادن و کارخانههای مواد غذایی، همگی برای کنترل، قطع، وصل، تنظیم و ایمنسازی جریان سیالات به انواع مختلف ولوها وابسته هستند.
با این حال، یک نوع شیر صنعتی برای همه صنایع مناسب نیست. تفاوت در فشار، دما، نوع سیال، میزان خورندگی، الزامات بهداشتی و شرایط عملیاتی باعث میشود هر صنعت از ترکیب متفاوتی از شیرآلات و متریال استفاده کند.
در این فصل، مهمترین صنایع مصرفکننده شیرآلات صنعتی و الزامات هر یک را بررسی میکنیم.
صنعت نفت یکی از بزرگترین مصرفکنندگان شیرآلات صنعتی در جهان است. این تجهیزات در تمامی مراحل، از استخراج نفت خام تا انتقال، ذخیرهسازی و پالایش، نقش کلیدی دارند.
در خطوط انتقال گاز، کوچکترین نشتی میتواند پیامدهای ایمنی و اقتصادی قابلتوجهی داشته باشد. به همین دلیل، ولوهای این صنعت باید دارای آببندی بسیار دقیق و قابلیت اطمینان بالا باشند.
در واحدهای پتروشیمی، ولوها با طیف وسیعی از مواد شیمیایی، حلالها، اسیدها و گازهای خورنده در تماس هستند.
در نیروگاهها، شیرآلات تحت فشار و دماهای بسیار بالا کار میکنند و باید قابلیت اطمینان بالایی داشته باشند.
در این صنعت، مهمترین معیارها مقاومت در برابر خوردگی، هزینه مناسب و سهولت نگهداری است.
در این صنایع، بهداشت مهمترین اولویت است. تمامی سطوح در تماس با محصول باید قابل شستوشو، مقاوم به خوردگی و بدون نقاط مرده (Dead Leg) باشند.
شرایط این صنعت حتی سختگیرانهتر از صنایع غذایی است.
در کارخانههای فولاد، شیرآلات با دماهای بسیار بالا، گردوغبار، آب خنککننده و گازهای صنعتی سروکار دارند.
در خطوط انتقال مواد پودری و سیستمهای پنوماتیکی، ولوها باید در برابر سایش شدید مقاوم باشند.
دوغابهای معدنی (Slurry) یکی از مخربترین سیالات برای شیرآلات صنعتی هستند.
محیطهای دریایی به دلیل وجود آب شور، رطوبت بالا و شرایط خورنده، از سختترین محیطهای کاری برای شیرآلات صنعتی محسوب میشوند.
در این صنعت، سیالات حاوی الیاف، مواد شیمیایی و دوغاب جریان دارند.
تنوع مواد شیمیایی در این صنعت بسیار زیاد است؛ بنابراین انتخاب متریال ولو اهمیت ویژهای دارد.
کاربرد ولوها در خطوط تولید، سیستمهای رنگ، تأسیسات، کمپرسورها و شبکههای هوای فشرده است.
در نیروگاههای خورشیدی، بادی، زمینگرمایی و هیدروژن نیز استفاده از شیرآلات صنعتی رو به افزایش است.
بهویژه در پروژههای هیدروژن، نیاز به ولوهایی با آببندی بسیار دقیق و متریال مقاوم در برابر تردی هیدروژنی (Hydrogen Embrittlement) وجود دارد.
صرفنظر از نوع صنعت، انتخاب شیر صنعتی باید بر اساس مجموعهای از عوامل انجام شود:
| صنعت | ولوهای رایج | مهمترین ویژگی موردنیاز |
|---|---|---|
| نفت | Gate، Ball، Check | فشار بالا و Fire Safe |
| گاز | Ball، ESDV | آببندی کامل |
| پتروشیمی | Ball، Globe، Diaphragm | مقاومت شیمیایی |
| نیروگاه | Gate، Globe، Safety | تحمل دما و فشار بالا |
| آب و فاضلاب | Butterfly، Gate | مقاومت در برابر خوردگی |
| صنایع غذایی | Ball و Diaphragm بهداشتی | قابلیت شستوشو و بهداشت |
| داروسازی | Diaphragm | استریل و بدون فضای مرده |
| فولاد | Knife Gate، Butterfly | مقاومت سایشی و حرارتی |
| سیمان | Knife Gate، Slide Gate | مقاومت در برابر ذرات ساینده |
| معدن | Slurry، Pinch | تحمل سایش شدید |
| دریایی | Ball، Globe | مقاومت در برابر آب شور |
| شیمیایی | PTFE Lined، Plug | مقاومت در برابر مواد خورنده |
کاربرد شیرآلات صنعتی در صنایع مختلف، تابع شرایط فرآیندی، نوع سیال، فشار، دما، الزامات ایمنی و استانداردهای هر صنعت است. انتخاب صحیح نوع ولو، متریال، سیستم آببندی و عملگر نهتنها عملکرد پایدار و ایمن سیستم را تضمین میکند، بلکه هزینههای تعمیرات، توقف تولید و مصرف انرژی را نیز کاهش میدهد. به همین دلیل، تصمیمگیری درباره انتخاب شیر صنعتی باید بر پایه تحلیل فنی، استانداردهای معتبر و شرایط واقعی بهرهبرداری انجام شود.
شیر صنعتی تجهیزی مکانیکی است که برای قطع، وصل، هدایت یا کنترل جریان سیالات مانند آب، بخار، نفت، گاز، مواد شیمیایی و دوغاب در خطوط لوله و تجهیزات فرآیندی استفاده میشود. انتخاب صحیح نوع ولو بر اساس فشار، دما، نوع سیال و شرایط کاری، نقش مهمی در ایمنی و راندمان سیستم دارد.
اصلیترین وظیفه شیرآلات صنعتی کنترل جریان سیال است. این کنترل میتواند شامل قطع کامل جریان، تنظیم دبی، جلوگیری از برگشت جریان، کاهش فشار یا حفاظت از تجهیزات در برابر افزایش فشار باشد.
پرکاربردترین انواع ولو شامل Gate Valve، Globe Valve، Ball Valve، Butterfly Valve، Check Valve، Plug Valve، Diaphragm Valve، Needle Valve، Pinch Valve و Safety Valve هستند.
Gate Valve بیشتر برای قطع و وصل کامل جریان استفاده میشود و افت فشار کمی ایجاد میکند، در حالی که Globe Valve برای تنظیم و کنترل دبی مناسبتر است اما افت فشار بیشتری دارد.
Ball Valve دارای آببندی عالی، سرعت عملکرد بالا، گشتاور پایین، نگهداری آسان و عمر طولانی است و برای بسیاری از خطوط نفت، گاز، پتروشیمی و آب انتخاب مناسبی محسوب میشود.
این ولو بیشتر در خطوط انتقال آب، سیستمهای HVAC، صنایع غذایی، تأسیسات، نیروگاهها و خطوط با قطر بالا استفاده میشود، زیرا وزن کم، قیمت مناسب و نصب آسانی دارد.
Check Valve از بازگشت جریان سیال جلوگیری میکند و از پمپها، کمپرسورها و سایر تجهیزات در برابر آسیب ناشی از جریان معکوس محافظت میکند.
Safety Valve هنگام افزایش فشار بیش از حد مجاز، بهصورت خودکار باز میشود و از انفجار تجهیزات، مخازن و خطوط لوله جلوگیری میکند.
Safety Valve معمولاً برای گاز و بخار استفاده میشود و بهصورت ناگهانی باز میشود، اما Relief Valve بیشتر برای مایعات کاربرد دارد و بهتدریج باز میشود تا فشار را کنترل کند.
در اغلب کاربردها، Ball Valve و Gate Valve بهترین گزینه برای قطع کامل جریان هستند. انتخاب بین آنها به شرایط فرآیندی، فشار، دما و نوع سیال بستگی دارد.
انتخاب ولو باید بر اساس نوع سیال، فشار، دمای کاری، دبی، میزان خوردگی، وجود ذرات جامد، نوع عملکرد (قطع، وصل یا کنترل)، استانداردهای پروژه و هزینه چرخه عمر انجام شود.
انتخاب متریال مناسب باعث افزایش عمر تجهیز، کاهش خوردگی، جلوگیری از نشتی و کاهش هزینههای تعمیرات میشود.
فولاد کربنی، فولاد زنگنزن، چدن، چدن داکتیل، برنز، آلیاژهای داپلکس، مونل، اینکونل و هستلوی از رایجترین متریالهای مورد استفاده هستند.
کلاس فشار نشاندهنده حداکثر فشار قابل تحمل ولو در دماهای مشخص است و معمولاً با کلاسهای ۱۵۰، ۳۰۰، ۶۰۰، ۹۰۰، ۱۵۰۰ و ۲۵۰۰ شناخته میشود.
خیر. فشار مجاز هر کلاس با افزایش دما کاهش پیدا میکند، بنابراین باید هم فشار و هم دمای فرآیند بهصورت همزمان بررسی شوند.
API ۵۹۸ روش انجام آزمون فشار و تست نشتی شیرآلات صنعتی را مشخص میکند و یکی از مهمترین استانداردهای کنترل کیفیت ولوها است.
این استاندارد برای طراحی، ساخت، آزمون و بازرسی شیرآلات خطوط انتقال نفت و گاز تدوین شده است.
این استاندارد الزامات طراحی، کلاس فشار، محدوده فشار-دما و حداقل ضخامت بدنه شیرآلات صنعتی را مشخص میکند.
برای اطمینان از استحکام بدنه، اتصالات و عدم نشتی ولو قبل از نصب یا بهرهبرداری.
زمانی که ولو بسته است اما سیال از سیت عبور میکند، نشتی داخلی رخ داده است.
فرسودگی پکینگ، آسیب استم، تنظیم نامناسب گلند یا انتخاب نادرست جنس پکینگ از مهمترین دلایل این مشکل هستند.
خشک شدن روانکار، رسوبات، خوردگی، خرابی گیربکس، آسیب استم یا تنظیم نامناسب اکچویتور از دلایل رایج هستند.
کاویتاسیون پدیدهای است که در اثر تشکیل و انفجار حبابهای بخار در سیال ایجاد میشود و میتواند باعث تخریب شدید سیت و بدنه ولو شود.
چکش آبی ناشی از تغییر ناگهانی سرعت جریان است و میتواند باعث آسیب جدی به ولو، خطوط لوله و تجهیزات شود.
انتخاب نامناسب متریال، وجود مواد خورنده، رطوبت، دمای بالا یا شرایط محیطی نامناسب از مهمترین عوامل خوردگی هستند.
بازه سرویس به نوع ولو، شرایط فرآیندی، تعداد سیکل کاری و توصیه سازنده بستگی دارد، اما بازدیدهای دورهای و نگهداری پیشگیرانه همواره توصیه میشود.
اورهال شامل دمونتاژ کامل، بازرسی، تعمیر یا تعویض قطعات، مونتاژ و انجام آزمونهای نهایی برای بازگرداندن عملکرد ولو است.
Packing، Gasket، O-Ring، آببندها و در صورت نیاز Seat، Stem یا Disc.
خیر. اگر بدنه ترکخورده باشد، ضخامت آن کاهش یافته یا هزینه تعمیر به خرید ولو جدید نزدیک شود، تعویض گزینه مناسبتری است.
اکچویتور تجهیزی است که نیروی لازم برای باز و بسته کردن ولو را بهصورت دستی، برقی، پنوماتیکی یا هیدرولیکی تأمین میکند.
اکچویتور برقی با موتور الکتریکی کار میکند و دقت بالایی دارد، در حالی که اکچویتور پنوماتیکی سریعتر بوده و در محیطهای مستعد انفجار کاربرد بیشتری دارد.
گیربکس گشتاور لازم برای باز و بسته کردن ولوهای بزرگ را کاهش داده و کنترل عملکرد آنها را آسانتر میکند.
کمبود روانکار، ورود آب، سایش چرخدندهها، بارگذاری بیش از حد و نگهداری نامناسب.
ولو Fire Safe حتی پس از قرار گرفتن در معرض آتش، تا حد مشخصی قابلیت آببندی خود را حفظ میکند.
انتشار کنترلنشده گازها یا بخارات از اطراف استم یا اتصالات ولو که باید مطابق استانداردهایی مانند ISO ۱۵۸۴۸ کنترل شود.
این استاندارد متریال مناسب برای سرویسهای ترش (Sour Service) و محیطهای حاوی H₂S را مشخص میکند.
خیر. برخی ولوها مانند Gate Valve برای قطع و وصل طراحی شدهاند و برای کنترل پیوسته جریان مناسب نیستند.
Globe Valve و Control Valve معمولاً بهترین انتخاب برای کنترل دقیق جریان هستند.
بسته به نوع سیال، از ولوهای ساختهشده از استنلس استیل، Hastelloy، Monel، Duplex یا ولوهای با پوشش PTFE استفاده میشود.
فرسودگی، خوردگی، انتخاب نادرست، نصب غیر اصولی، فشار بیش از حد، سایش یا نگهداری نامناسب از مهمترین دلایل نشتی هستند.
بله، روانکاری صحیح باعث کاهش اصطکاک، کاهش گشتاور عملکرد و افزایش عمر قطعات متحرک میشود.
انتخاب صحیح، نصب اصولی، نگهداری پیشگیرانه، روانکاری، انجام بازرسیهای دورهای و استفاده از قطعات یدکی استاندارد مهمترین عوامل افزایش عمر ولو هستند.
ولوهای دستی توسط اپراتور کنترل میشوند، اما ولوهای اتوماتیک با استفاده از اکچویتور و سیستمهای کنترلی عمل میکنند.
نفت، گاز، پتروشیمی، نیروگاه، آب و فاضلاب، فولاد، سیمان، معدن، صنایع غذایی، دارویی، دریایی، شیمیایی و بسیاری از صنایع دیگر.
در بسیاری از موارد، انتخاب نادرست ولو، نگهداری نامناسب، شرایط کاری خارج از محدوده طراحی و کیفیت پایین قطعات یدکی مهمترین دلایل خرابی هستند.
Full Port دارای قطر داخلی تقریباً برابر با قطر لوله است و افت فشار کمتری ایجاد میکند، در حالی که Reduced Port قطر عبور کوچکتری دارد و معمولاً اقتصادیتر است.
انتخاب سایز نامناسب میتواند باعث افزایش افت فشار، کاویتاسیون، کاهش راندمان فرآیند و استهلاک زودرس تجهیزات شود.
ولوهای کنترلی و اکچویتورهای مجهز به پوزیشنر باید بهصورت دورهای کالیبره شوند تا عملکرد دقیق آنها حفظ شود.
«شیر فلکه» اصطلاح رایج در زبان فارسی است، اما «ولو صنعتی» یک مفهوم گستردهتر است و انواع مختلفی از شیرها مانند Ball، Butterfly، Globe، Gate و Check Valve را شامل میشود.
نوع کاربرد، فشار و دمای کاری، جنس بدنه و قطعات داخلی، استانداردهای ساخت، نوع اتصال، کلاس فشار، نوع عملگر، برند سازنده، دسترسی به قطعات یدکی و خدمات پس از فروش از مهمترین معیارهای انتخاب هستند.
انتخاب شیر مناسب برای بخار به فشار، دما و نوع کاربرد بستگی دارد. در بسیاری از سیستمهای بخار، Gate Valve برای قطع و وصل کامل جریان، Globe Valve برای کنترل دبی و Check Valve برای جلوگیری از برگشت جریان استفاده میشوند. در خطوط بخار با فشار بالا معمولاً ولوهای فولادی مطابق استانداردهای ASME و API بهکار میروند. استفاده از متریال مقاوم در برابر دمای بالا، آببندی مناسب و رعایت کلاس فشار از مهمترین عوامل در افزایش عمر شیرآلات بخار است.
برای سیالات خورنده نمیتوان یک ولو را برای همه کاربردها پیشنهاد کرد، زیرا انتخاب به نوع اسید، غلظت، دما و فشار بستگی دارد. در بسیاری از صنایع شیمیایی از PTFE Lined Valve، Diaphragm Valve، Ball Valve با متریال استنلس استیل 316L یا آلیاژهایی مانند Hastelloy، Monel و Duplex استفاده میشود. انتخاب نادرست متریال میتواند باعث خوردگی سریع، نشتی و کاهش ایمنی سیستم شود؛ بنابراین همواره باید جدول سازگاری شیمیایی متریال با سیال بررسی شود.
بهطور کلی Ball Valve برای قطع و وصل سریع جریان طراحی شده است و بهترین گزینه برای کنترل پیوسته دبی نیست. قرار گرفتن مداوم توپ در وضعیت نیمهباز میتواند باعث افزایش سرعت سیال، سایش نشیمنگاه (Seat)، ایجاد کاویتاسیون و کاهش عمر ولو شود. اگر نیاز به کنترل دقیق جریان وجود دارد، معمولاً Globe Valve یا Control Valve انتخاب مناسبتری هستند. البته برخی Ball Valveهای مخصوص V-Port برای کنترل محدود جریان طراحی شدهاند.
Wafer Butterfly Valve بین دو فلنج قرار میگیرد و توسط پیچهای فلنج مهار میشود. این نوع سبکتر، اقتصادیتر و مناسب بسیاری از کاربردهای عمومی است. در مقابل، Lug Butterfly Valve دارای گوشوارههای رزوهدار در اطراف بدنه است و هر فلنج بهصورت مستقل به ولو متصل میشود. این طراحی امکان جداسازی یک سمت خط لوله بدون باز کردن سمت دیگر را فراهم میکند و برای سیستمهایی که نیاز به تعمیرات یا نگهداری مکرر دارند، گزینه مناسبتری است.
کلاس فشاری Class 150 به معنای تحمل فشار ثابت ۱۵۰ PSI نیست. حداکثر فشار مجاز این کلاس به دمای کاری و جنس بدنه ولو بستگی دارد و بر اساس استاندارد ASME B16.34 تعیین میشود. بهعنوان مثال، برای فولاد کربنی در دمای محیط، فشار مجاز میتواند حدود ۲۸۵ PSI (تقریباً ۱۹.۶ بار) باشد، اما با افزایش دما این مقدار کاهش مییابد. بنابراین هنگام انتخاب ولو، همیشه باید جدول Pressure-Temperature Rating سازنده بررسی شود.
پکینگ زمانی باید تعویض شود که نشتی از اطراف استم مشاهده شود، تنظیم گلند دیگر مؤثر نباشد یا پکینگ به دلیل فرسودگی، سخت شدن، ترکخوردگی یا آسیب مکانیکی خاصیت آببندی خود را از دست داده باشد. استفاده از پکینگ فرسوده علاوه بر افزایش نشتی، باعث افزایش اصطکاک استم و کاهش عمر ولو میشود. در بسیاری از صنایع، تعویض پکینگ بخشی از برنامه تعمیرات اساسی (Overhaul) است.
برای تشخیص نشتی داخلی، ابتدا ولو کاملاً بسته میشود و سپس اختلاف فشار یا عبور سیال از سمت خروجی بررسی میشود. در واحدهای صنعتی، این آزمون معمولاً با تست هیدرواستاتیک یا تست نشتی سیت مطابق استانداردهای API ۵۹۸ یا ISO ۵۲۰۸ انجام میشود. افزایش دبی در خروجی، افت فشار غیرعادی یا عبور مداوم سیال در حالت بسته، از مهمترین نشانههای نشتی داخلی هستند.
در Soft Seat Valve از مواد پلیمری مانند PTFE یا RPTFE برای نشیمنگاه استفاده میشود که آببندی بسیار خوبی ایجاد میکنند، اما در برابر دماهای بسیار بالا و ذرات ساینده محدودیت دارند. در مقابل، Metal Seat Valve دارای نشیمنگاه فلزی است و برای فشار و دمای بالا، بخار، سیالات ساینده و شرایط سخت فرآیندی مناسبتر است، هرچند ممکن است آببندی آن نسبت به Soft Seat در برخی کاربردها کمتر باشد.
افزایش گشتاور معمولاً نشانه وجود یک مشکل در سیستم است. مهمترین عوامل شامل خشک شدن روانکار، خوردگی استم، فرسودگی پکینگ، تجمع رسوبات، آسیب گیربکس، سایش یاتاقانها، افزایش فشار فرآیند یا انتخاب نامناسب ولو هستند. اگر گشتاور موردنیاز بهمرور زمان افزایش یابد، باید پیش از بروز خرابی کامل، بازرسی و سرویس ولو انجام شود.
برای کاهش یا جلوگیری از کاویتاسیون باید افت فشار در ولو کنترل شود و نوع شیر متناسب با شرایط فرآیندی انتخاب گردد. استفاده از Control Valveهای ضدکاویتاسیون، انتخاب سایز صحیح ولو، کاهش سرعت جریان، تقسیم افت فشار در چند مرحله، افزایش فشار پاییندست در صورت امکان و انتخاب متریال مقاوم در برابر سایش، از مؤثرترین روشها هستند. همچنین تحلیل دقیق شرایط هیدرولیکی پیش از انتخاب ولو میتواند احتمال وقوع کاویتاسیون را به میزان قابل توجهی کاهش دهد.
پروانه پمپ و بلوور صنعتی (Pump , blower Impeller) | راهنمای جامع انواع،طراحی، متریال، ساخت،…
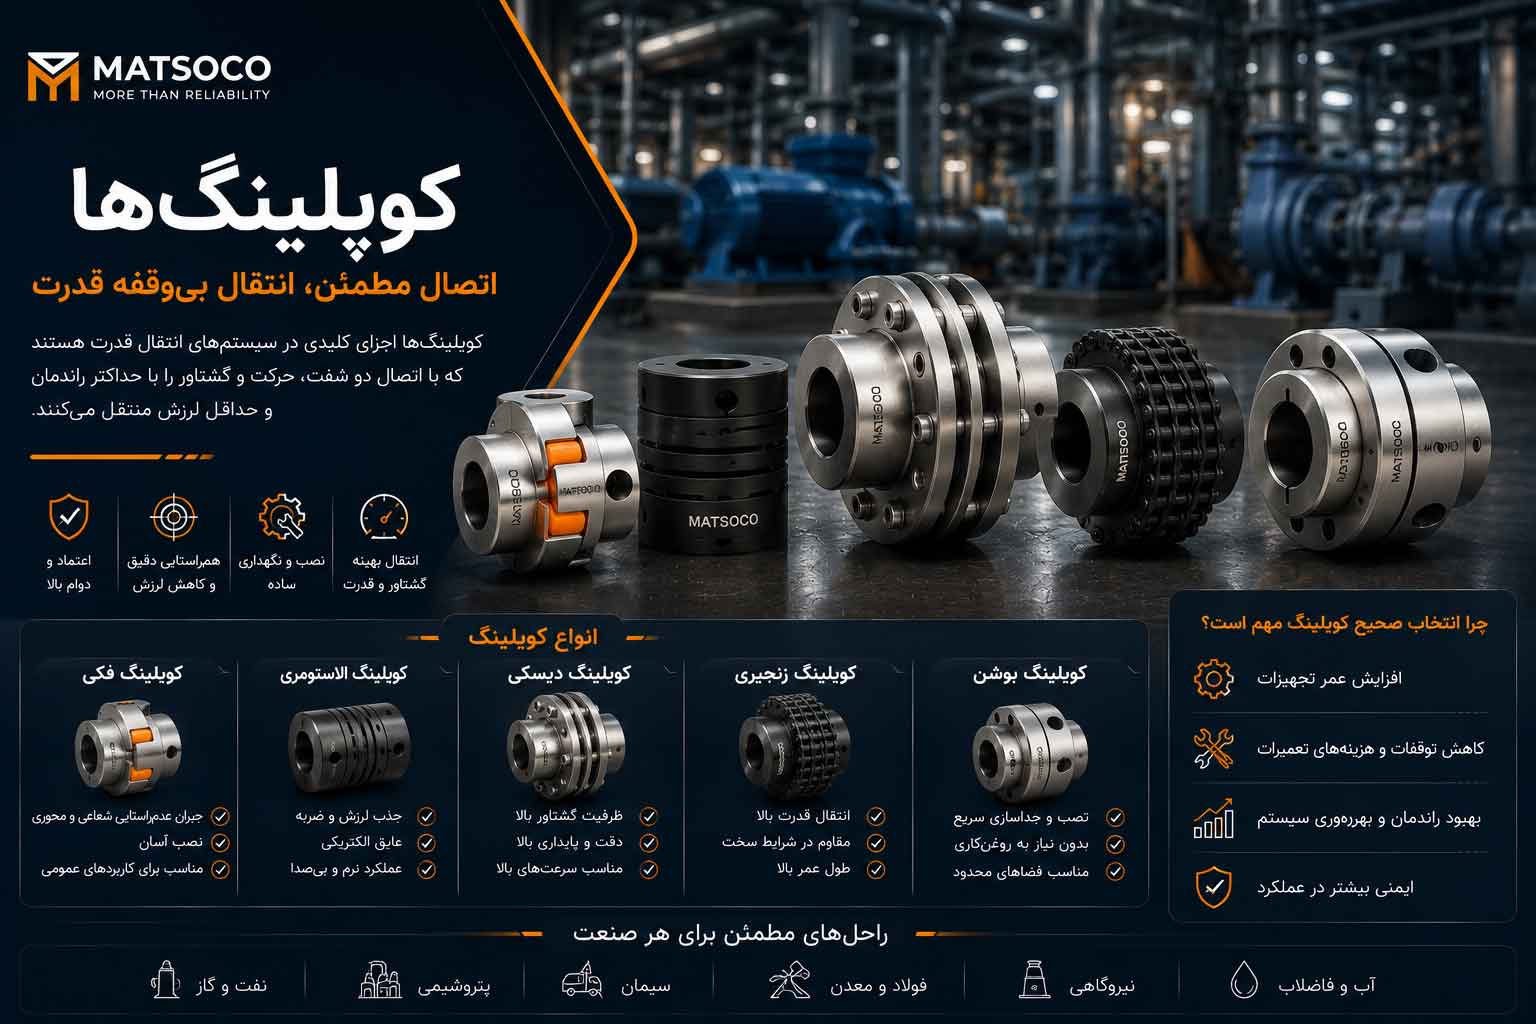
کوپلینگ صنعتی چیست؟ | راهنمای جامع انواع، عملکرد، انتخاب، نصب و نگهداری کوپلینگ قطعهای ایست…
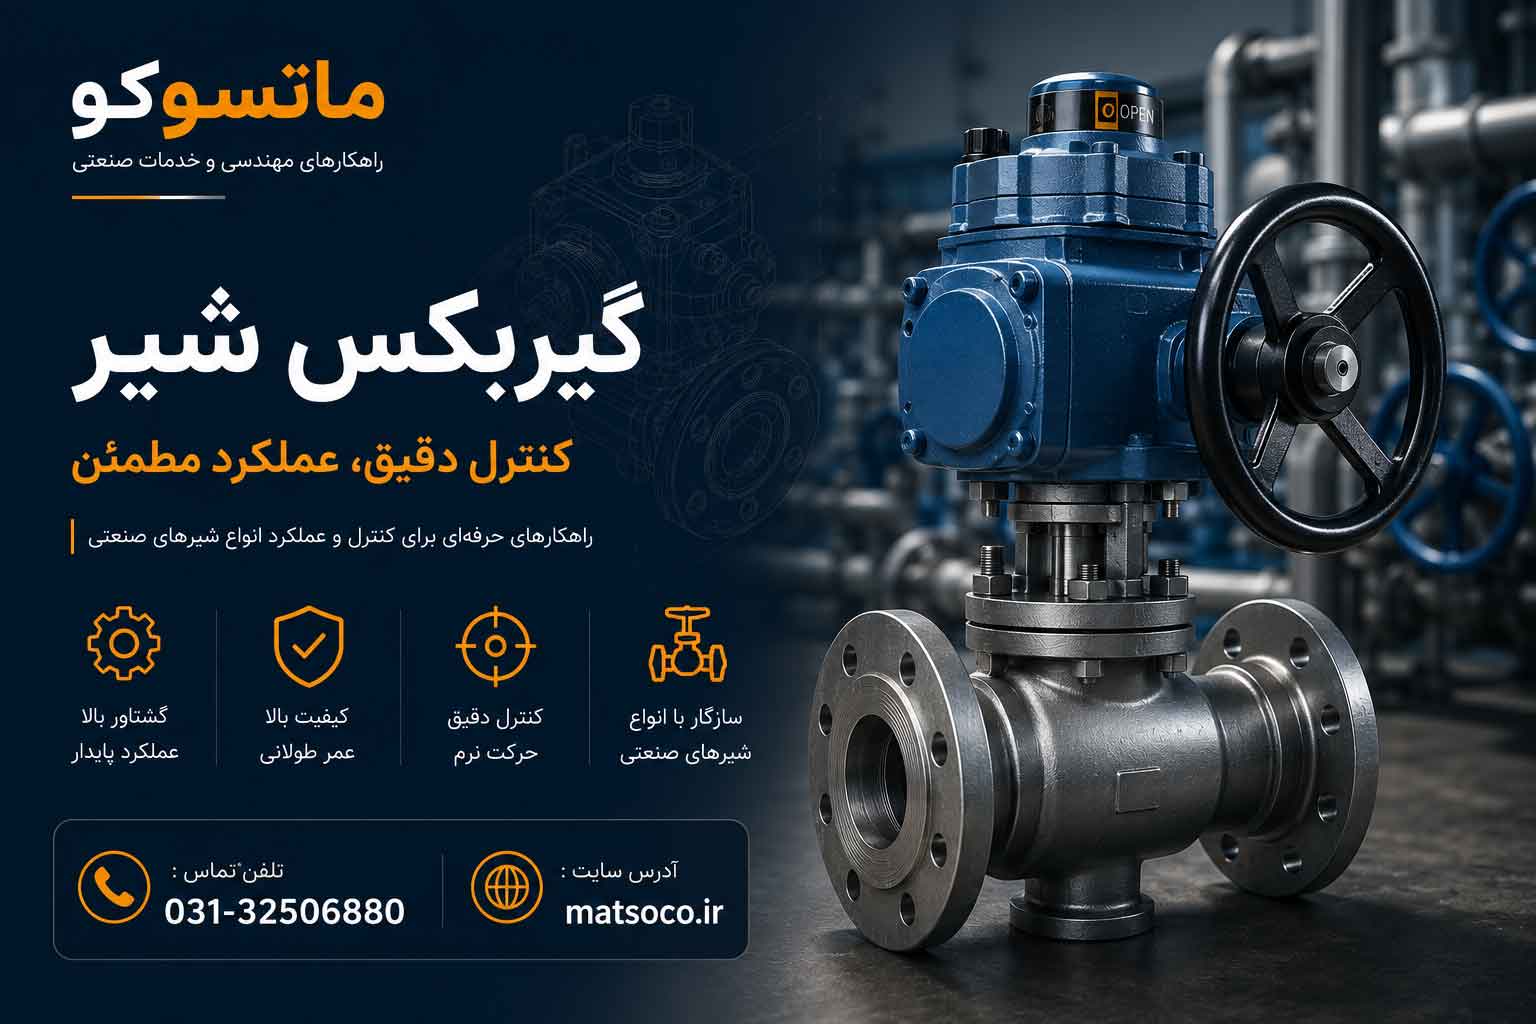
گیربکس شیرآلات صنعتی (Valve Gearbox) | عملکرد، انواع، انتخاب و کاربردها طراحی، ساخت و تعمیــــرات…
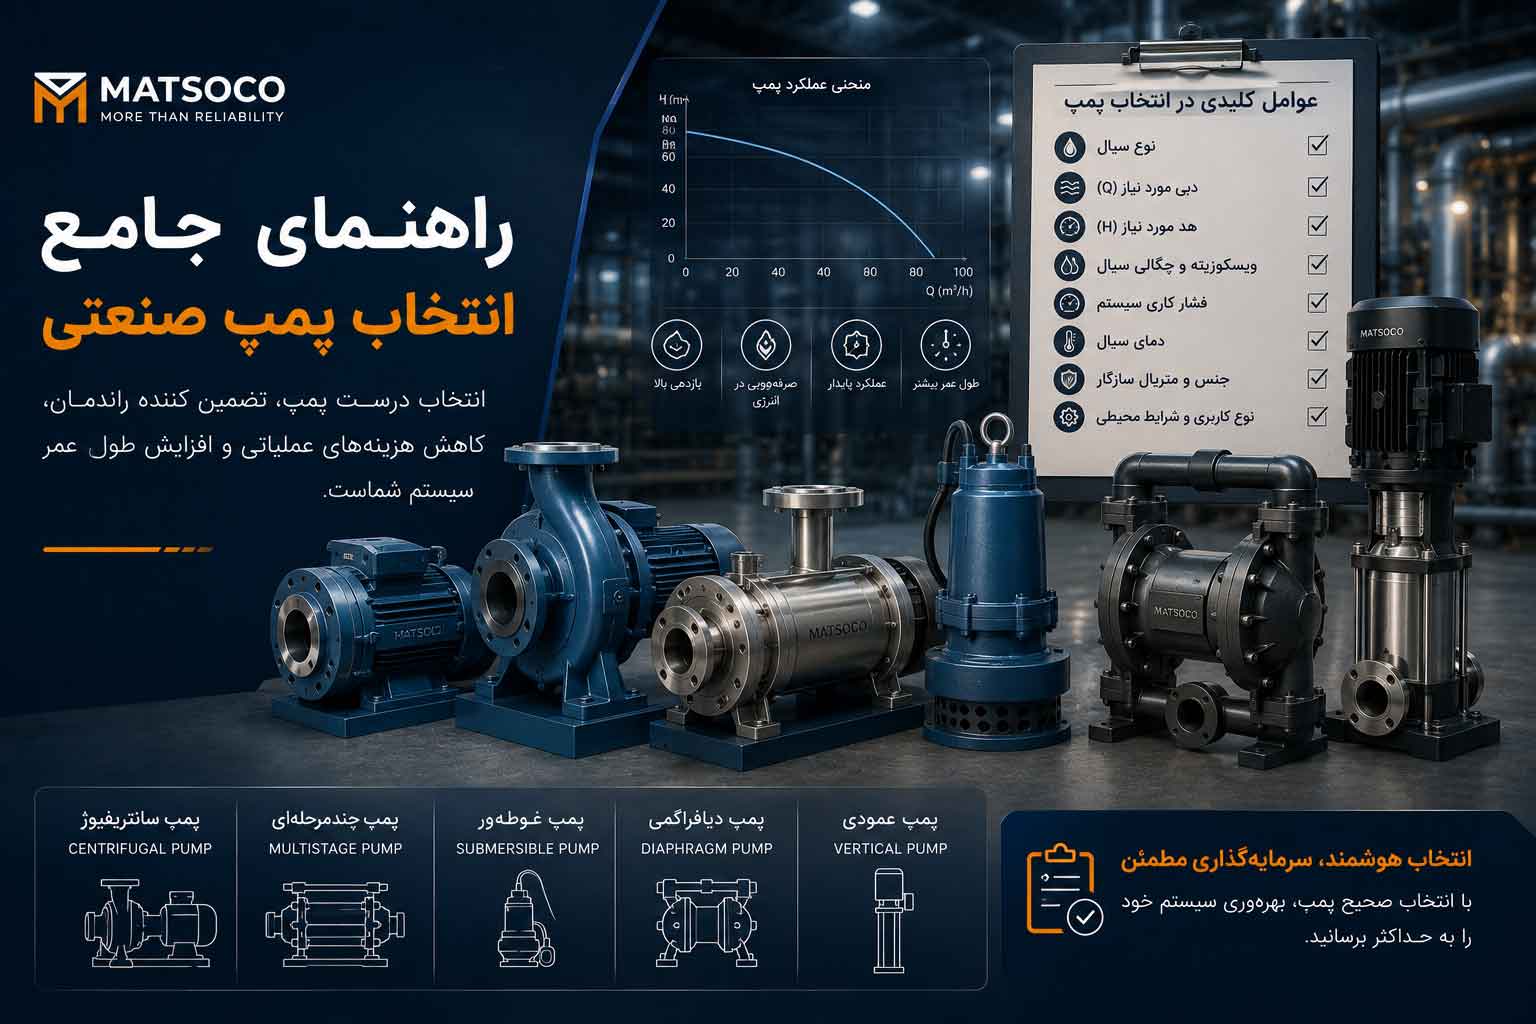
راهنمای کامل انتخاب پمپ صنعتی (Industrial Pump Selection Guide) فصل ۱ مقدمه چرا انتخاب صحیح…