محاسبه انبساط حرارتی بیرینگ | فرمول، جدول و ماشین حساب Thermal Expansion
محاسبه انبساط حرارتی بیرینگ
راهنمای کامل محاسبه Bearing Thermal Expansion برای نصب دقیق بیرینگ
با توجه به استفاده از ولتاژ بالا ،کلیه دستگاههای هیتر القایی بیرینگ فیکس کویل و کویل منعطف این شرکت دارای امنیت و حفاظت میباشند
مقدمه
یکی از مهمترین دلایلی که باعث میشود بیرینگ بدون ضربه روی شفت نصب شود، انبساط حرارتی رینگ داخلی است.
زمانی که بیرینگ توسط هیتر القایی گرم میشود، فلز رینگ داخلی منبسط شده و قطر داخلی آن چند صدم تا چند دهم میلیمتر افزایش پیدا میکند. همین افزایش بسیار کوچک، امکان نصب سریع، دقیق و بدون اعمال ضربه را فراهم میکند.
جالب است بدانید که همین چند صدم میلیمتر، تفاوت میان یک نصب استاندارد و یک نصب آسیبزا را ایجاد میکند.
اگر انبساط کمتر از مقدار موردنیاز باشد، بیرینگ بهسختی روی شفت قرار میگیرد و ممکن است اپراتور از چکش یا ابزارهای نامناسب استفاده کند.
در مقابل، اگر انبساط بیش از حد باشد، احتمال آسیب به گریس، آببندها و حتی ساختار متالورژیکی بیرینگ افزایش پیدا میکند.
به همین دلیل، شناخت اصول محاسبه انبساط حرارتی یکی از مهمترین مباحث در نصب بیرینگ با هیتر القایی است.
در این مقاله، فرمولهای مهندسی، عوامل مؤثر، مثالهای واقعی و ابزار اختصاصی را بررسی خواهیم کرد.
جدیدترین قیمت و کاتالوگ دستگاههای هیتر القایی را اینجا ببینید
انبساط حرارتی چیست؟
تقریباً تمام فلزات با افزایش دما منبسط میشوند.
وقتی دمای یک قطعه فولادی افزایش پیدا میکند:
- فاصله بین اتمها بیشتر میشود.
- طول و قطر قطعه افزایش مییابد.
- حجم قطعه کمی بزرگتر میشود.
این پدیده را انبساط حرارتی (Thermal Expansion) مینامند.
در بیرینگها از همین ویژگی برای نصب بدون ضربه استفاده میشود.
چرا انبساط حرارتی برای نصب بیرینگ اهمیت دارد؟
در حالت عادی، قطر داخلی بیرینگ اندکی کوچکتر از قطر شفت است.
این اختلاف که به آن Interference Fit یا لقی فشاری گفته میشود، باعث میشود بیرینگ پس از نصب روی شفت کاملاً ثابت بماند.
اما همین ویژگی باعث میشود نصب بیرینگ در دمای محیط تقریباً غیرممکن باشد.
با گرم کردن کنترلشده رینگ داخلی:
- قطر داخلی افزایش پیدا میکند.
- بیرینگ بهآسانی روی شفت قرار میگیرد.
- پس از سرد شدن، دوباره به ابعاد اولیه بازمیگردد و اتصال کاملاً محکم ایجاد میشود.
به همین دلیل، هدف از گرمایش بیرینگ تنها افزایش دما نیست؛ بلکه ایجاد انبساط کنترلشده و قابل پیشبینی است.
آیا انبساط بیرینگ با چشم دیده میشود؟
خیر.
در بیشتر موارد، مقدار انبساط تنها چند صدم میلیمتر است.
برای مثال، افزایش قطر داخلی ممکن است تنها حدود ۰٫۰۵ تا ۰٫۱۵ میلیمتر باشد.
اگرچه این مقدار بسیار کوچک به نظر میرسد، اما برای نصب یک بیرینگ صنعتی کاملاً کافی است.
همین تغییر جزئی باعث میشود بیرینگ بدون کوچکترین ضربه روی شفت قرار گیرد.
مهمترین عوامل مؤثر بر میزان انبساط
انبساط حرارتی تنها به دمای قطعه وابسته نیست.
عوامل زیر نیز نقش مهمی دارند:
- قطر اولیه بیرینگ
- جنس فولاد
- اختلاف دمای ایجادشده
- ضریب انبساط حرارتی
- یکنواختی گرمایش
- زمان نگهداری در دمای هدف
هرچه این پارامترها دقیقتر کنترل شوند، کیفیت نصب نیز بالاتر خواهد بود.
ضریب انبساط حرارتی چیست؟
هر ماده با سرعت متفاوتی منبسط میشود.
به همین دلیل، برای هر فلز عددی به نام ضریب انبساط حرارتی تعریف شده است.
برای فولادهای مورد استفاده در بیرینگ، این ضریب معمولاً حدود:
۱۱ تا ۱۳ میکرومتر بر متر در هر درجه سانتیگراد
است.
در محاسبات مهندسی معمولاً مقدار 12 × 10⁻⁶ /°C بهعنوان مقدار استاندارد در نظر گرفته میشود.
این ضریب مبنای تمام محاسبات انبساط در نصب بیرینگ است.
آیا تمام بیرینگها ضریب انبساط یکسانی دارند؟
خیر.
اگرچه بیشتر بیرینگهای استاندارد از فولادهای مشابه ساخته میشوند، اما بسته به:
- نوع آلیاژ
- عملیات حرارتی
- استاندارد تولید
- برند سازنده
ممکن است ضریب انبساط اندکی متفاوت باشد.
به همین دلیل، در پروژههای حساس همواره توصیه میشود مشخصات فنی سازنده بررسی شود.
ادامه مقاله در بخش بعدی شامل فرمول کامل محاسبه انبساط، مثالهای عددی، جداول مهندسی، مقایسه فولادهای مختلف، خطاهای رایج و معرفی ابزار MTS-CAL-۰۰۰۳ خواهد بود.
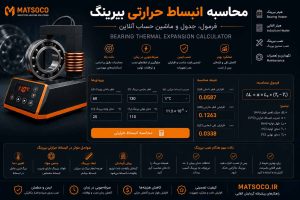
میخواهید بدانید بیرینگ شما پس از گرم شدن چه مقدار منبسط میشود؟
با استفاده از ابزار MTS-CAL-0003 مقدار افزایش قطر داخلی را بر اساس ابعاد، جنس و دمای قطعه محاسبه کنید.
فرمول محاسبه انبساط حرارتی بیرینگ
در مهندسی مکانیک، مقدار افزایش طول یا قطر قطعات فلزی با استفاده از رابطه زیر محاسبه میشود:
[
\Delta L = \alpha \times L \times \Delta T
]
که در آن:
- ΔL = مقدار انبساط (میلیمتر)
- α = ضریب انبساط حرارتی
- L = طول یا قطر اولیه قطعه (میلیمتر)
- ΔT = اختلاف دمای اولیه و نهایی (°C)
در مورد بیرینگ، معمولاً به جای طول، قطر داخلی در این رابطه قرار میگیرد.
بنابراین:
[
\Delta D = \alpha \times D \times \Delta T
]
که در آن:
- ΔD = افزایش قطر داخلی بیرینگ
- D = قطر داخلی بیرینگ
این رابطه پایه طراحی تمام ماشینحسابهای انبساط حرارتی است.
مثال شماره ۱
فرض کنید مشخصات زیر را داریم:
- قطر داخلی بیرینگ: 100 mm
- دمای اولیه: 25°C
- دمای نصب: 110°C
اختلاف دما:
[
110-25=85°C
]
ضریب انبساط فولاد:
[
12\times10^{-6}
]
در نتیجه:
[
\Delta D =
12\times10^{-6}
\times100
\times85
0.102mm
]
یعنی قطر داخلی بیرینگ حدود
۰.۱۰ میلیمتر
بزرگتر خواهد شد.
همین مقدار برای نصب بدون ضربه کاملاً کافی است.
مثال شماره ۲
بیرینگ بزرگتر
مشخصات:
- قطر داخلی: 220 mm
- دمای اولیه: 20°C
- دمای هدف: 110°C
اختلاف دما:
90°C
نتیجه:
[
\Delta D
12\times10^{-6}
\times220
\times90
0.238mm
]
تقریباً
۰.۲۴ میلیمتر
انبساط ایجاد خواهد شد.
مثال شماره ۳
رولبرینگ صنایع فولاد
قطر داخلی:
320 mm
دمای اولیه:
30°C
دمای نصب:
120°C
اختلاف:
90°C
نتیجه:
[
0.345mm
]
تقریباً
سه دهم میلیمتر
انبساط خواهیم داشت.
برای یک بیرینگ صنعتی این مقدار کاملاً قابل توجه است.
جدول تقریبی افزایش قطر داخلی
| قطر داخلی |
افزایش دما |
انبساط تقریبی |
| 50 mm |
80°C |
0.05 mm |
| 80 mm |
80°C |
0.08 mm |
| 100 mm |
80°C |
0.10 mm |
| 150 mm |
80°C |
0.14 mm |
| 200 mm |
80°C |
0.19 mm |
| 250 mm |
80°C |
0.24 mm |
| 300 mm |
80°C |
0.29 mm |
این جدول برای فولادهای متداول بیرینگ تهیه شده و مقادیر آن تقریبی است.
آیا همیشه باید بیرینگ را تا ۱۱۰ درجه گرم کرد؟
خیر.
دمای مناسب به عوامل مختلفی بستگی دارد:
- نوع بیرینگ
- کلاس لقی
- قطر شفت
- میزان تداخل (Interference Fit)
- توصیه سازنده
در بسیاری از بیرینگهای استاندارد، دمای ۸۰ تا ۱۱۰ درجه سانتیگراد برای نصب کافی است.
گرم کردن بیش از مقدار لازم نهتنها مزیتی ندارد، بلکه میتواند باعث کاهش عمر گریس، آسیب به آببندها و حتی تغییر خواص متالورژیکی قطعه شود.
Engineering Notes (یادداشتهای مهندسی)
نکته ۱
انبساط موردنیاز همیشه باید کمی بیشتر از مقدار تداخل بین شفت و بیرینگ باشد؛ نه چند برابر آن.
نکته ۲
در بیرینگهای آببندیشده (2RS یا ZZ)، دمای نصب معمولاً نباید از مقدار توصیهشده توسط سازنده فراتر رود.
نکته ۳
در بیرینگهای بزرگ، اختلاف دمای زیاد بین رینگ داخلی و خارجی میتواند تنشهای داخلی ایجاد کند؛ بنابراین گرمایش یکنواخت اهمیت بیشتری از افزایش سریع دما دارد.
نکته ۴
استفاده از هیتر القایی با کنترل دمای خودکار، دقیقترین روش برای دستیابی به انبساط قابل پیشبینی و جلوگیری از گرم شدن بیش از حد است.
این بخش مقاله، پایه علمی لازم برای معرفی ابزار MTS-CAL-0003 را فراهم میکند. در ادامه، محاسبات دستی را به یک ابزار تعاملی تبدیل خواهیم کرد تا کاربر تنها با وارد کردن مشخصات بیرینگ، مقدار انبساط و دمای مناسب نصب را بهصورت خودکار دریافت کند.
اگر برای انتخاب دمای مناسب نصب یا بررسی میزان انبساط قطعات صنعتی به راهنمایی نیاز دارید، تیم مهندسی ماتسوکو آماده است تا بر اساس مشخصات واقعی تجهیزات شما، بهترین راهکار را ارائه دهد.
عوامل مؤثر بر میزان انبساط حرارتی بیرینگ
اگرچه فرمول محاسبه ساده به نظر میرسد، اما در عمل عوامل مختلفی میتوانند مقدار واقعی انبساط را تغییر دهند.
شناخت این عوامل به مهندسان تعمیرات و نگهداری کمک میکند تا دمای مناسب نصب را با دقت بیشتری انتخاب کنند.
۱. جنس فولاد بیرینگ
تمام فولادها ضریب انبساط یکسانی ندارند.
اگرچه بیشتر بیرینگهای استاندارد از فولاد کروم پرکربن (مانند AISI ۵۲۱۰۰) ساخته میشوند، اما در برخی کاربردهای خاص از آلیاژهای متفاوت استفاده میشود.
نمونهای از ضرایب انبساط:
| جنس ماده |
ضریب انبساط (×۱۰⁻⁶ /°C) |
| فولاد بلبرینگ AISI ۵۲۱۰۰ |
۱۱.۵ تا ۱۲.۳ |
| فولاد ساختمانی |
12.0 |
| فولاد زنگنزن |
۱۶ تا ۱۷ |
| چدن |
۱۰ تا ۱۱ |
| آلومینیوم |
۲۲ تا ۲۴ |
همین اختلاف نشان میدهد که نمیتوان یک ضریب ثابت را برای تمام قطعات صنعتی به کار برد.
۲. قطر اولیه بیرینگ
هرچه قطر داخلی بزرگتر باشد، میزان افزایش قطر نیز بیشتر خواهد بود.
به عنوان مثال:
- بیرینگ با قطر ۵۰ میلیمتر در دمای ۹۰ درجه، حدود ۰٫۰۵ میلیمتر منبسط میشود.
- بیرینگ با قطر ۳۰۰ میلیمتر در همان شرایط، حدود ۰٫۳۰ میلیمتر افزایش قطر خواهد داشت.
به همین دلیل، بیرینگهای بزرگ نیازمند کنترل دقیقتر دما هستند.
۳. اختلاف دمای واقعی
آنچه در محاسبات اهمیت دارد، اختلاف دما است، نه صرفاً دمای نهایی.
برای مثال:
| دمای اولیه |
دمای نهایی |
اختلاف دما |
| ۲۰°C |
۱۱۰°C |
۹۰°C |
| ۳۰°C |
۱۱۰°C |
۸۰°C |
| ۴۰°C |
۱۱۰°C |
۷۰°C |
اگر دمای اولیه بیرینگ بیشتر باشد، برای رسیدن به همان مقدار انبساط، انرژی و زمان کمتری نیاز خواهد بود.
۴. یکنواختی گرمایش
یکی از مهمترین مزایای هیتر القایی، توزیع یکنواخت گرما در رینگ داخلی است.
در روشهایی مانند شعله مستقیم:
- یک قسمت بیش از حد گرم میشود.
- قسمت دیگر هنوز سرد است.
- انبساط به صورت نامتقارن رخ میدهد.
این وضعیت میتواند باعث:
- تنش داخلی
- نصب ناصحیح
- کاهش عمر بیرینگ
شود.
انبساط شفت را فراموش نکنید
یکی از نکاتی که کمتر به آن توجه میشود، انبساط خود شفت است.
اگر شفت نیز گرم باشد، قطر آن نیز افزایش پیدا میکند.
در نتیجه:
- مقدار واقعی لقی کاهش پیدا میکند.
- ممکن است بیرینگ دیرتر روی شفت قرار گیرد.
به همین دلیل، در محاسبات دقیق صنعتی، دمای شفت نیز باید در نظر گرفته شود.
آیا انبساط بیش از حد خطرناک است؟
بله.
افزایش بیش از حد دما ممکن است باعث مشکلات زیر شود:
- کاهش سختی فولاد
- آسیب به قفسه بیرینگ
- تخریب گریس
- آسیب به کاسهنمد
- کاهش عمر بیرینگ
- تغییر کلاس لقی
به همین دلیل، در اکثر استانداردهای صنعتی توصیه میشود دمای بیرینگ از حدود ۱۲۰ درجه سانتیگراد فراتر نرود؛ مگر اینکه سازنده مقدار دیگری را مجاز اعلام کرده باشد.
جدول ضریب انبساط برای دماهای مختلف
| اختلاف دما |
افزایش قطر در هر ۱۰۰ mm |
| 40°C |
0.048 mm |
| 60°C |
0.072 mm |
| 80°C |
0.096 mm |
| 100°C |
0.120 mm |
| 120°C |
0.144 mm |
این جدول یک مرجع سریع برای برآورد اولیه است و در ابزار MTS-CAL-0003 بهصورت خودکار محاسبه خواهد شد.
معرفی ابزار MTS-CAL-۰۰۰۳
ماشینحساب اختصاصی ماتسوکو این محاسبات را بهصورت خودکار انجام میدهد.
کاربر تنها اطلاعات زیر را وارد میکند:
- قطر داخلی بیرینگ
- قطر خارجی
- عرض بیرینگ
- جنس قطعه
- دمای اولیه
- دمای هدف
و سیستم بهصورت خودکار نمایش میدهد:
- میزان انبساط قطر داخلی
- افزایش قطر خارجی (در صورت نیاز)
- اختلاف دمای واقعی
- مناسب بودن دمای انتخابشده
- هشدار در صورت احتمال گرم شدن بیش از حد
- توصیه برای بهترین محدوده دمای نصب
تجربه مهندسی ماتسوکو
در پروژههای نصب بیرینگهای بزرگ، مشاهده شده است که خطای چند صدم میلیمتر در برآورد انبساط میتواند باعث دشوار شدن نصب یا حتی نیاز به گرم کردن مجدد قطعه شود. به همین دلیل، استفاده از محاسبات مهندسی و ابزارهای دقیق، علاوه بر افزایش سرعت نصب، احتمال آسیب به بیرینگ و شفت را نیز به حداقل میرساند. این دقیقاً همان هدفی است که در طراحی ابزارهای MTS دنبال میکنیم.
جدول میزان انبساط بیرینگ در دماهای مختلف
یکی از کاربردیترین اطلاعات برای مهندسان تعمیرات، دانستن میزان تقریبی افزایش قطر داخلی بیرینگ در دماهای مختلف است.
جدول زیر برای فولادهای متداول بیرینگ با ضریب انبساط 12×10⁻⁶ /°C تهیه شده است.
بیرینگ با قطر داخلی ۵۰ میلیمتر
| دمای قطعه |
افزایش قطر داخلی |
| 40°C |
0.024 mm |
| 60°C |
0.036 mm |
| 80°C |
0.048 mm |
| 100°C |
0.060 mm |
| 110°C |
0.066 mm |
بیرینگ با قطر داخلی ۱۰۰ میلیمتر
| دمای قطعه |
افزایش قطر داخلی |
| 40°C |
0.048 mm |
| 60°C |
0.072 mm |
| 80°C |
0.096 mm |
| 100°C |
0.120 mm |
| 110°C |
0.132 mm |
بیرینگ با قطر داخلی ۱۵۰ میلیمتر
| دمای قطعه |
افزایش قطر داخلی |
| 40°C |
0.072 mm |
| 60°C |
0.108 mm |
| 80°C |
0.144 mm |
| 100°C |
0.180 mm |
| 110°C |
0.198 mm |
بیرینگ با قطر داخلی ۲۰۰ میلیمتر
| دمای قطعه |
افزایش قطر داخلی |
| 40°C |
0.096 mm |
| 60°C |
0.144 mm |
| 80°C |
0.192 mm |
| 100°C |
0.240 mm |
| 110°C |
0.264 mm |
این اعداد در عمل چه کاربردی دارند؟
فرض کنید قرار است یک رولبرینگ با قطر داخلی ۲۰۰ میلیمتر روی شفتی با فیت تداخلی نصب شود.
اگر محاسبات نشان دهد که برای نصب، حدود ۰٫۲۰ میلیمتر افزایش قطر نیاز است، مشاهده جدول نشان میدهد که گرم کردن بیرینگ تا حدود ۸۵ تا ۹۰ درجه سانتیگراد کافی خواهد بود و نیازی به رساندن دما به ۱۱۰ درجه نیست.
این یعنی:
- نصب سریعتر انجام میشود.
- مصرف انرژی کاهش مییابد.
- گریس کمتر تحت تنش حرارتی قرار میگیرد.
- عمر بیرینگ افزایش پیدا میکند.
رابطه بین انبساط و فیت تداخلی (Interference Fit)
یکی از مهمترین نکات مهندسی این است که مقدار انبساط باید متناسب با میزان تداخل بین شفت و بیرینگ باشد.
بهطور کلی:
- اگر انبساط کمتر از مقدار تداخل باشد، نصب دشوار خواهد شد.
- اگر انبساط بیش از حد نیاز باشد، ممکن است کنترل موقعیت بیرینگ روی شفت سختتر شود و قطعه بیش از اندازه گرم شود.
به همین دلیل، محاسبه دقیق انبساط پیش از شروع عملیات، بخشی از فرآیند استاندارد نصب در بسیاری از صنایع است.
تأثیر جنس شفت بر محاسبات
در اغلب محاسبات ساده فرض میشود که شفت در دمای محیط قرار دارد؛ اما در شرایط واقعی همیشه اینطور نیست.
برای مثال:
- شفت موتور در حال کار ممکن است دمایی بین ۴۰ تا ۶۰ درجه سانتیگراد داشته باشد.
- شفت تجهیزات صنایع فولاد یا سیمان حتی میتواند داغتر باشد.
در چنین شرایطی، خود شفت نیز منبسط شده و اختلاف قطر بین شفت و بیرینگ کاهش مییابد. بنابراین، دمای شفت باید در محاسبات دقیق لحاظ شود؛ قابلیتی که در MTS-CAL-0003 نیز در نظر گرفته خواهد شد.
Engineering Notes
نکته شماره ۵
در نصب بیرینگهای بزرگ، محاسبه انبساط تنها بر اساس قطر داخلی کافی نیست. تلرانس شفت، کلاس لقی بیرینگ و میزان فیت تداخلی نیز باید بررسی شوند.
نکته شماره ۶
در بیرینگهای دقیق (Precision Bearings)، حتی اختلافی در حد ۰٫۰۲ میلیمتر میتواند بر کیفیت نصب و عملکرد نهایی تأثیر بگذارد. به همین دلیل، استفاده از هیتر القایی مجهز به کنترل دمای دیجیتال توصیه میشود.
نکته شماره ۷
اگر بیرینگ پس از رسیدن به دمای هدف برای مدت طولانی خارج از هیتر باقی بماند، بهتدریج خنک شده و بخشی از انبساط خود را از دست میدهد. بنابراین، عملیات نصب باید بلافاصله پس از خروج قطعه از هیتر انجام شود.
تجربه مهندسی ماتسوکو
در پروژههای نصب بیرینگهای بزرگ در صنایع سیمان، فولاد و معدن، مشاهده شده است که استفاده از محاسبات دقیق انبساط حرارتی بهجای اتکا به تجربه اپراتور، زمان نصب را کاهش داده و از بروز مشکلاتی مانند گیر کردن بیرینگ روی شفت یا نیاز به گرمکردن مجدد قطعه جلوگیری کرده است. به همین دلیل، ابزار MTS-CAL-0003 بر پایه روابط مهندسی و تجربه عملی طراحی میشود تا تصمیمگیری را برای واحدهای تعمیرات و نگهداری سادهتر و دقیقتر کند.
اشتباهات رایج در محاسبه انبساط حرارتی بیرینگ
اگرچه فرمول محاسبه انبساط نسبتاً ساده است، اما در عمل اشتباهات کوچکی میتوانند باعث نصب نامناسب بیرینگ، افزایش هزینه تعمیرات و حتی خرابی زودهنگام تجهیزات شوند.
در ادامه، رایجترین خطاها را بررسی میکنیم.
اشتباه اول
استفاده از دمای ثابت برای همه بیرینگها
یکی از رایجترین باورهای اشتباه این است که:
“همه بیرینگها باید تا ۱۱۰ درجه گرم شوند.”
این موضوع کاملاً نادرست است.
دمای مناسب نصب به موارد زیر بستگی دارد:
- قطر داخلی
- میزان تداخل با شفت
- جنس فولاد
- کلاس لقی
- توصیه سازنده
- نوع آببند
در بسیاری از موارد، دمای ۷۵ تا ۹۰ درجه کاملاً کافی است.
اشتباه دوم
بیتوجهی به دمای اولیه قطعه
بیرینگی که داخل انبار سرد قرار داشته است با بیرینگی که چند ساعت داخل سالن تولید بوده، شرایط یکسانی ندارد.
اگر دمای اولیه در محاسبات لحاظ نشود:
- مقدار انبساط اشتباه خواهد بود.
- زمان گرمایش افزایش مییابد.
- اپراتور تصور میکند دستگاه عملکرد مناسبی ندارد.
اشتباه سوم
در نظر نگرفتن انبساط شفت
گاهی شفت نیز گرم است.
برای مثال:
- موتور تازه خاموش شده
- گیربکس در حال سرویس
- تجهیزات خطوط نورد
- کورههای صنعتی
در این شرایط:
شفت نیز منبسط شده است.
اگر این موضوع در نظر گرفته نشود:
ممکن است بیرینگ با وجود گرمایش مناسب، همچنان به سختی نصب شود.
اشتباه چهارم
استفاده از ضریب انبساط اشتباه
بعضی منابع اینترنتی از ضرایب مربوط به:
- آلومینیوم
- فولاد ساختمانی
- استنلس استیل
استفاده میکنند.
در حالی که بیرینگها معمولاً از فولاد مخصوص بیرینگ ساخته میشوند.
همین اختلاف کوچک میتواند باعث خطای محاسباتی قابل توجه شود.
اشتباه پنجم
فرض کردن گرمایش کاملاً یکنواخت
در محاسبات تئوری فرض میشود که کل رینگ داخلی به طور یکنواخت گرم شده است.
اما در عمل اگر:
- یوک مناسب نباشد،
- بیرینگ صحیح قرار نگیرد،
- دستگاه کیفیت مناسبی نداشته باشد،
انبساط واقعی از مقدار محاسبهشده کمتر خواهد بود.
چرا هیتر القایی دقیقتر از شعله است؟
در گرمایش با شعله:
- یک قسمت به سرعت گرم میشود.
- قسمت دیگر هنوز سرد است.
- توزیع دما یکنواخت نیست.
- محاسبه انبساط تقریباً غیرممکن میشود.
اما در هیتر القایی:
- گرما به صورت یکنواخت تولید میشود.
- اختلاف دما بسیار کمتر است.
- مقدار انبساط قابل پیشبینی است.
- امکان کنترل دقیق دما وجود دارد.
به همین دلیل، تقریباً تمام روابط مهندسی ارائهشده در این مقاله بر پایه استفاده از هیتر القایی استاندارد تدوین شدهاند.
چگونه MTS-CAL-۰۰۰۳ این محاسبات را انجام میدهد؟
ماشینحساب اختصاصی ماتسوکو تنها از یک فرمول ساده استفاده نمیکند.
این ابزار بهصورت هوشمند پارامترهای زیر را تحلیل خواهد کرد:
- قطر داخلی بیرینگ
- قطر خارجی
- عرض بیرینگ
- وزن تقریبی
- جنس قطعه
- ضریب انبساط
- دمای محیط
- دمای هدف
- دمای شفت (در صورت وارد شدن)
- نوع فیت
- کلاس لقی
سپس موارد زیر را نمایش میدهد:
✅ میزان افزایش قطر داخلی
✅ میزان افزایش قطر خارجی
✅ مقدار انبساط خطی
✅ مناسب بودن دمای انتخابشده
✅ هشدار در صورت خطر گرم شدن بیش از حد
✅ پیشنهاد بهترین محدوده دمای نصب
تفاوت محاسبات تئوری با شرایط واقعی کارخانه
در محیط صنعتی، عوامل زیر نیز بر نتیجه اثر میگذارند:
- رطوبت محیط
- سرعت انتقال حرارت
- کیفیت برق ورودی
- کیفیت هیتر
- ضخامت واقعی رینگ
- آلودگی سطح قطعه
- زمان انتقال بیرینگ از هیتر تا شفت
به همین دلیل، ابزار MTS-CAL-0003 علاوه بر محاسبات پایه، در نسخههای بعدی میتواند ضرایب اصلاحی نیز اعمال کند تا نتیجه به شرایط واقعی کارخانه نزدیکتر شود.
نکات مهندسی (Engineering Notes)
نکته شماره ۸
اگر برای نصب یک بیرینگ مجبور شدید دما را بیش از مقدار توصیهشده افزایش دهید، معمولاً مشکل از عدم انتخاب صحیح هیتر یا وجود فیت تداخلی بیش از حد است، نه پایین بودن دمای بیرینگ.
نکته شماره ۹
در بیرینگهای بزرگ، اختلاف تنها ۰٫۰۵ میلیمتر در مقدار انبساط میتواند تعیینکننده موفقیت یا شکست عملیات نصب باشد.
نکته شماره ۱۰
همیشه محاسبه انبساط را بهعنوان بخشی از فرآیند طراحی تعمیرات در نظر بگیرید، نه صرفاً یک محاسبه عددی. این نگاه مهندسی، هزینههای ناشی از نصب نادرست و خرابی زودرس را بهطور محسوسی کاهش میدهد.
- Bearing
- Thermal Expansion
- Linear Expansion
- Steel
- Bearing Heater
- Induction Heating
- Shaft
- Mechanical Engineering
- SKF
- FAG
- NSK
- NTN
- Timken
کاربردهای محاسبه انبساط حرارتی در صنایع مختلف
محاسبه انبساط حرارتی تنها یک موضوع تئوری نیست؛ بلکه هر روز در واحدهای تعمیرات، نگهداری و مونتاژ کارخانهها مورد استفاده قرار میگیرد.
در ادامه، برخی از مهمترین کاربردهای آن را بررسی میکنیم.
صنایع فولاد
در کارخانههای فولاد، بیرینگهای بزرگ در تجهیزاتی مانند:
- رولرها
- خطوط نورد
- گیربکسهای سنگین
- میزهای انتقال
استفاده میشوند.
به دلیل ابعاد بزرگ این بیرینگها، محاسبه دقیق انبساط قبل از نصب اهمیت بسیار زیادی دارد.
صنایع سیمان
در آسیابهای گلولهای، کورههای دوار و سنگشکنها، بیرینگها معمولاً وزن زیادی دارند.
در این تجهیزات:
- توقف خط تولید بسیار پرهزینه است.
- نصب باید در کوتاهترین زمان انجام شود.
- گرم کردن مجدد بیرینگ معمولاً امکانپذیر نیست.
بنابراین، محاسبه صحیح انبساط نقش مهمی در موفقیت عملیات تعمیرات دارد.
صنایع نفت و گاز
در پمپها، کمپرسورها و توربینها، تلرانسهای نصب بسیار دقیق هستند.
در چنین تجهیزاتی:
- حتی چند صدم میلیمتر خطا میتواند باعث افزایش ارتعاش شود.
- افزایش ارتعاش نیز عمر بیرینگ و آببندها را کاهش میدهد.
به همین دلیل، استفاده از روشهای محاسباتی دقیق یک الزام فنی است.
نیروگاهها
در نیروگاهها، بسیاری از بیرینگها تنها در زمان اورهال سالیانه تعویض میشوند.
در این شرایط:
- زمان محدود است.
- تجهیزات باید در موعد مقرر وارد مدار شوند.
- هرگونه خطای نصب میتواند برنامه تعمیرات را به تعویق بیندازد.
به همین دلیل، ابزارهای محاسباتی مانند MTS-CAL-0003 میتوانند به برنامهریزی دقیق عملیات کمک کنند.
ارتباط این مقاله با سایر صفحات ماتسوکو
این مقاله بخشی از خوشه تخصصی هیتر القایی است و پیشنهاد میشود برای تکمیل دانش خود، صفحات زیر را نیز مطالعه کنید:
راهنمای جامع هیتر القایی
مرجع اصلی آشنایی با فناوری گرمایش القایی، اجزای دستگاه، کاربردها و انتخاب تجهیزات.
هیتر القایی بیرینگ چیست؟
بررسی عملکرد، مزایا، اجزای دستگاه و نحوه نصب بیرینگ با استفاده از هیتر القایی.
دمای مناسب نصب بیرینگ
راهنمای انتخاب دمای صحیح برای انواع بیرینگ و جلوگیری از آسیب به روانکار و آببندها.
محاسبه زمان گرم شدن بیرینگ
بررسی عوامل مؤثر بر زمان گرمایش و معرفی ابزار MTS-CAL-0004.
انتخاب هیتر القایی مناسب
راهنمای انتخاب دستگاه بر اساس وزن، ابعاد، شرایط کاری و ظرفیت موردنیاز.
جمعبندی
انبساط حرارتی یکی از مهمترین اصول مهندسی در نصب صحیح بیرینگ است.
اگر مقدار انبساط کمتر از حد موردنیاز باشد، نصب دشوار خواهد شد و احتمال استفاده از ضربه یا ابزارهای نامناسب افزایش مییابد.
در مقابل، اگر بیرینگ بیش از اندازه گرم شود، ممکن است روانکار، آببندها یا حتی ساختار متالورژیکی آن آسیب ببیند.
به همین دلیل، بهترین روش نصب بیرینگ استفاده از هیتر القایی مجهز به کنترل دمای دقیق و محاسبه میزان انبساط بر اساس مشخصات واقعی قطعه است.
ابزار MTS-CAL-0003 دقیقاً با همین هدف طراحی شده است تا کاربران بتوانند بدون انجام محاسبات پیچیده، مقدار انبساط حرارتی بیرینگ را بر اساس ابعاد، جنس و دمای قطعه محاسبه کرده و بهترین دمای نصب را انتخاب کنند.
پرسشهای متداول (FAQ)
انبساط حرارتی بیرینگ چیست؟
افزایش ابعاد بیرینگ در اثر گرم شدن که باعث بزرگتر شدن قطر داخلی و امکان نصب آسان روی شفت میشود.
آیا همه بیرینگها به یک اندازه منبسط میشوند؟
خیر. میزان انبساط به قطر اولیه، جنس فولاد، اختلاف دما و ضریب انبساط حرارتی بستگی دارد.
آیا افزایش دما همیشه باعث نصب بهتر میشود؟
خیر. گرم کردن بیش از حد میتواند به گریس، آببندها و ساختار بیرینگ آسیب برساند.
ضریب انبساط فولاد بیرینگ چقدر است؟
برای بیشتر فولادهای بیرینگ، مقدار تقریبی ۱۱.۵ تا ۱۲.۳ × ۱۰⁻⁶ بر درجه سانتیگراد در نظر گرفته میشود.
آیا دمای شفت در محاسبات اهمیت دارد؟
بله. اگر شفت نیز گرم باشد، مقدار تداخل واقعی کاهش مییابد و باید در محاسبات لحاظ شود.
بهترین روش محاسبه انبساط حرارتی چیست؟
استفاده از روابط مهندسی همراه با مشخصات واقعی بیرینگ و در صورت امکان، بهرهگیری از ابزارهایی مانند MTS-CAL-0003.
آیا میتوان از این محاسبات برای چرخدنده، کوپلینگ و بوش نیز استفاده کرد؟
بله. اصل انبساط حرارتی برای بسیاری از قطعات فلزی مشابه است و با در نظر گرفتن ضریب انبساط و ابعاد قطعه، قابل استفاده خواهد بود.
نتیجه مهندسی ماتسوکو
در پروژههای واقعی، تفاوت بین یک نصب موفق و یک خرابی زودهنگام، گاهی تنها چند صدم میلیمتر است. محاسبه دقیق انبساط حرارتی، انتخاب دمای مناسب و استفاده از هیتر القایی استاندارد، سه رکن اصلی یک نصب حرفهای هستند. هدف ماتسوکو از توسعه ابزارهای MTS این است که این محاسبات از حالت تجربی خارج شده و به یک فرآیند مهندسی دقیق، سریع و قابل اعتماد برای همه متخصصان صنعت تبدیل شوند.
عالی، الان دیگر از مرحله «تولید محتوا» عبور کردهایم و وارد مرحلهای میشویم که ارزش کل خوشه را چند برابر میکند.
این همان چیزی است که سایتهای خارجی مانند SKF ،Timken ،Schaeffler ،NSK انجام میدهند و باعث میشود صفحاتشان مرجع شوند.
جداول مرجع مهندسی (Engineering Reference Tables)
جدول شماره ۱
ضریب انبساط حرارتی فلزات صنعتی
| ماده |
ضریب انبساط (×۱۰⁻⁶/°C) |
کاربرد |
| Bearing Steel (52100) |
11.8–12.3 |
بیرینگ |
| Carbon Steel |
12.0 |
شفت |
| Stainless Steel 304 |
17.2 |
صنایع غذایی |
| Stainless Steel 316 |
16.5 |
صنایع شیمیایی |
| Cast Iron |
10.5 |
پوسته ماشینآلات |
| Brass |
19 |
بوش |
| Bronze |
18 |
یاتاقان |
| Aluminum |
23 |
قطعات سبک |
| Copper |
17 |
سیمپیچ |
| Titanium |
8.6 |
صنایع خاص |
جدول شماره ۲
حداکثر دمای مجاز انواع بیرینگ
| نوع بیرینگ |
دمای مجاز |
| Open Bearing |
120°C |
| ZZ |
110°C |
| 2RS |
90°C |
| High Temperature Grease |
130°C |
| Precision Bearing |
طبق کاتالوگ |
جدول شماره ۳
تلرانس پیشنهادی نصب
| قطر شفت |
انبساط مناسب |
| 30 mm |
0.03 mm |
| 50 mm |
0.05 mm |
| 80 mm |
0.08 mm |
| 100 mm |
0.10 mm |
| 150 mm |
0.15 mm |
| 200 mm |
0.20 mm |
| 250 mm |
0.24 mm |
| 300 mm |
0.30 mm |
جدول شماره ۴
محدوده مناسب دمای نصب
| نوع قطعه |
دمای پیشنهادی |
| Ball Bearing |
80–100°C |
| Roller Bearing |
90–110°C |
| Spherical Roller Bearing |
90–110°C |
| Taper Roller Bearing |
90–110°C |
| Gear |
100–140°C |
| Coupling |
100–150°C |
جدول شماره ۵
ارتباط وزن بیرینگ با توان هیتر
| وزن قطعه |
توان مناسب |
| تا ۵ kg |
2 kW |
| 5–15 kg |
3.5 kW |
| 15–40 kg |
5 kW |
| 40–80 kg |
8 kW |
| 80–150 kg |
12 kW |
| 150–300 kg |
22 kW |
جدول شماره ۶
ارتباط وزن با زمان تقریبی گرمایش
| وزن |
زمان تقریبی |
| 2 kg |
2 min |
| 5 kg |
3 min |
| 10 kg |
5 min |
| 20 kg |
8 min |
| 50 kg |
12 min |
| 100 kg |
18 min |
| 200 kg |
28 min |

