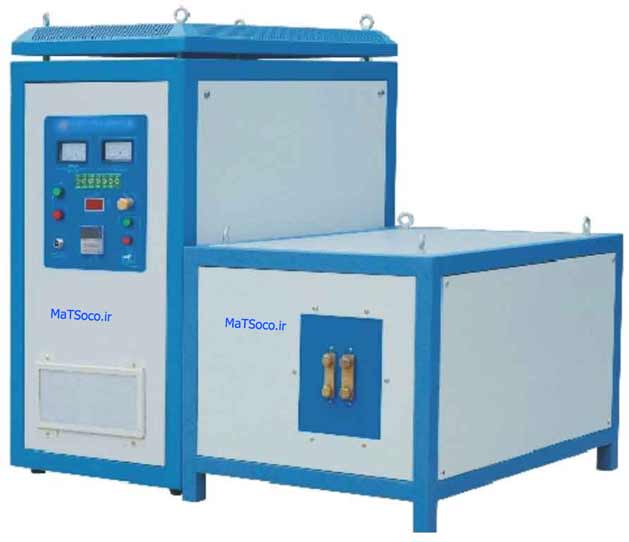
گرمکن القایی ایرانی | ساخت ایران با گارانتی ۱۲ماهه + قیمت [۲۰۲۶] | ماتسوکو

دستگاه سخت کاری القایی (Induction Hardening Machine) یکی از پیشرفتهترین تجهیزات عملیات حرارتی فلزات است که با استفاده از گرمایش القایی اینداکشن و کوئنچ کنترلشده، سختی سطح قطعات فولادی را افزایش میدهد؛ بدون آنکه خواص مکانیکی مغز قطعه دچار تغییر نامطلوب شود. این ویژگی باعث شده است سختکاری القایی به یکی از رایجترین روشهای افزایش مقاومت سایشی، مقاومت خستگی و افزایش طول عمر قطعات صنعتی تبدیل شود.
در این روش، انرژی الکترومغناطیسی توسط کویل القایی به قطعه منتقل شده و تنها ناحیه مورد نظر در مدت چند ثانیه تا دمای آستنیتی گرم میشود. سپس با پاشش همزمان آب یا محلول کوئنچ، ساختار سطحی فولاد به مارتنزیت تبدیل شده و سختی سطح قطعه بهطور چشمگیری افزایش مییابد.
بر خلاف روشهای سنتی عملیات حرارتی که کل قطعه در داخل کوره حرارت داده میشود، در سخت کاری القایی تنها بخش مورد نیاز گرم شده و همین موضوع موجب کاهش مصرف انرژی، کاهش اعوجاج قطعه، افزایش سرعت تولید و بهبود کیفیت نهایی میشود.
امروزه صنایع مختلف از جمله تولید گیربکسهای صنعتی، چرخدنده، شفت، اسپلاین، محور، اسپراکت، رینگ، غلتک، قطعات خطوط انتقال نیرو، تجهیزات معدنی، ماشینآلات فولاد، صنایع نفت و گاز، خودروسازی، راهآهن و ماشینآلات سنگین از فناوری اینداکشن عملیات حرارتی برای افزایش دوام قطعات خود استفاده میکنند.
شرکت ماتسوکو با تکیه بر تجربه طراحی، ساخت، تعمیر و بهینهسازی تجهیزات القایی، علاوه بر تأمین دستگاههای سخت کاری القایی، خدمات مهندسی شامل طراحی کویل اختصاصی، انتخاب توان و فرکانس مناسب، آموزش اپراتور، تعمیر تجهیزات، بازسازی دستگاههای قدیمی و اجرای فرآیند سختکاری قطعات صنعتی را نیز ارائه میدهد. این رویکرد باعث میشود دستگاه متناسب با نوع قطعه، تیراژ تولید و نیاز واقعی هر مجموعه صنعتی انتخاب و تنظیم شود و بیشترین بازدهی و کیفیت حاصل گردد.
جدیدترین قیمت و کاتالوگ دستگاههای هیتر القایی را اینجا ببینید
| مشخصات | توضیحات |
|---|---|
| نوع فرآیند | سختکاری سطحی القایی |
| روش گرمایش | القای الکترومغناطیسی |
| نوع خنککاری | آب یا محلول کوئنچ |
| محدوده توان | ۲۵ تا ۳۰۰ کیلووات (قابل طراحی در توانهای بالاتر) |
| محدوده فرکانس | متناسب با عمق سختکاری و نوع قطعه |
| قطعات قابل سختکاری | شفت، چرخدنده، بیرینگ، اسپلاین، اسپراکت، رینگ، غلتک، محور و سایر قطعات فولادی |
| مزیت اصلی | افزایش سختی سطح بدون تغییر خواص مغز قطعه |
| قابلیت سفارشیسازی | طراحی دستگاه و کویل متناسب با قطعه و فرآیند |
نوعی از سخت کاری قطعات فولادی استفاده از دستگاههای اینداکشن عملیات حرارتی میباشد که با اینداکشن عملیات حرارتی از روش سرخ کردن فولاد و پاشش مستقیم آب روی قطعه (کوئنچ ) استفاده میگردد به این ترتیب که با القای جریان مغناطیس روی قطعه فولاد و رساندن دمای آن بصورت آنی به دمای مورد نیاز برای کوئنچ ( سختکاری ) و پاشش همزمان آب روی قطعه این اتفاق رقم میخورد . به دلیل استفاده از آب بصورت مستقیم به این روش اصطلاحا آبکاری هم گفته میشود.
انتخاب دستگاه عملیات حرارتی القایی بسته به اندازه و فرم و شکل قطعات میزان کار دستگاه و توان مورد نیاز متفاوت میباشد و میتواند با توان کم یا زیاد باشد.
استعلام قیمت دستگاه سختکاری القایی
| پارامتر | مقدار |
|---|
| توان | ۲۵ تا ۳۰۰ کیلووات |
| فرکانس | HF / MF |
| عمق سختکاری | ۰.۵ تا ۱۰ میلیمتر |
| سیستم خنککاری | آبگرد |
| سیستم کنترل | PLC |
| جنس قطعات | فولادهای قابل سختکاری |
دستگاههای اینداکشن عملیات حرارتی بر اساس نوع قطعه، تیراژ تولید، میزان اتوماسیون، نحوه جابهجایی قطعه و فرآیند تولید در مدلهای مختلفی طراحی و ساخته میشوند. انتخاب صحیح نوع دستگاه نقش مهمی در کیفیت عملیات، سرعت تولید، مصرف انرژی و هزینههای سرمایهگذاری دارد.
برخلاف تصور رایج، هیچ دستگاهی برای تمام کاربردها بهترین انتخاب نیست. هر صنعت و حتی هر قطعه صنعتی ممکن است به طراحی اختصاصی نیاز داشته باشد.
در ادامه رایجترین انواع دستگاههای سخت کاری القایی را بررسی میکنیم.
این مدل یکی از پرکاربردترین دستگاههای سختکاری القایی در صنایع ماشینسازی و انتقال قدرت است.
در این نوع دستگاه اینداکشن عملیات حرارتی، قطعه بهصورت عمودی قرار گرفته و کویل یا قطعه در امتداد محور عمودی حرکت میکند. این آرایش باعث میشود کنترل موقعیت، پاشش کوئنچ و یکنواختی فرآیند در بسیاری از قطعات استوانهای بهخوبی انجام شود.
✔ اشغال فضای کمتر
✔ دسترسی آسان اپراتور
✔ مناسب برای قطعات بلند
✔ یکنواختی مناسب عملیات
✔ قابلیت نصب سیستم اسکن سختکاری
در این مدل، قطعه روی محور افقی قرار گرفته و معمولاً توسط مرغک، سهنظام یا فیکسچر مخصوص نگهداری میشود.
این آرایش برای قطعات سنگین، بلند یا قطعاتی که نیاز به دوران یکنواخت دارند، بسیار مناسب است.
✔ مناسب برای قطعات سنگین
✔ دقت بالای هممحوری
✔ امکان دوران یکنواخت
✔ مناسب برای سختکاری پیوسته
در این نوع دستگاه، تمام حرکات مکانیکی، زمان گرمایش، توان، فرکانس، موقعیت کویل و زمان کوئنچ توسط سیستم CNC کنترل میشود.
این مدل دستگاه اینداکشن عملیات حرارتی برای تولید قطعات با تلرانس بالا، تیراژ زیاد و کیفیت تکرارپذیر طراحی شده است.
✔ دقت بسیار بالا
✔ کاهش خطای انسانی
✔ امکان ذخیره برنامههای مختلف
✔ تولید یکنواخت
✔ قابلیت اتصال به خطوط تولید خودکار
✔ ثبت و آرشیو پارامترهای فرآیند
در خطوط تولید مدرن، بسیاری از فرآیندهای اینداکشن در عملیات حرارتی توسط رباتهای صنعتی انجام میشود.
در این سیستم، ربات وظیفه جابهجایی قطعه، موقعیتدهی کویل یا حتی اجرای کامل فرآیند سختکاری را بر عهده دارد.
این فناوری برای کارخانههایی مناسب است که تولید مداوم، کیفیت ثابت و حداقل دخالت اپراتور را هدف قرار دادهاند.
✔ سرعت بسیار بالا
✔ حذف خطای انسانی
✔ افزایش ایمنی
✔ قابلیت کار ۲۴ ساعته
✔ یکپارچهسازی با خطوط تولید هوشمند
✔ ثبت کامل دادههای تولید
در این مدلعملیات حرارتی اینداکشن ، تمام عملیات روی یک ایستگاه انجام میشود.
این دستگاه معمولاً برای:
مناسب است.
✔ سرمایهگذاری اولیه کمتر
✔ راهاندازی ساده
✔ تعمیرات آسان
✔ اشغال فضای کم
در خطوط تولید انبوه، معمولاً چند فرآیند عملیات حرارتی اینداکشن بهصورت همزمان انجام میشود.
به عنوان مثال:
ایستگاه اول → بارگذاری قطعه
↓
ایستگاه دوم → گرمایش اولیه
↓
ایستگاه سوم → سختکاری
↓
ایستگاه چهارم → کوئنچ
↓
ایستگاه پنجم → کنترل کیفیت
↓
ایستگاه ششم → تخلیه قطعه
این ساختار باعث افزایش چشمگیر ظرفیت تولید و کاهش زمان سیکل اینداکشن عملیات حرارتی میشود.
در بسیاری از پروژههای صنعتی، استفاده از دستگاههای استاندارد عملیات حرارتی اینداکشن پاسخگوی نیاز فرآیند نیست. تفاوت در ابعاد قطعه، هندسه پیچیده، تیراژ تولید، محدودیت فضای نصب یا الزامات کیفی باعث میشود دستگاه بهصورت اختصاصی طراحی شود.
در این شرایط، دستگاه بر اساس نیاز واقعی پروژه مهندسی میشود؛ از انتخاب منبع تغذیه و طراحی کویل گرفته تا مکانیزم حرکت، سیستم کوئنچ، اتوماسیون، فیکسچرها و نرمافزار کنترل.
این رویکرد معمولاً در صنایع نفت و گاز، فولاد، معدن، سیمان، نیروگاهها، تولید گیربکسهای صنعتی و ماشینآلات خاص بیشترین بازده را دارد و میتواند علاوه بر افزایش کیفیت، زمان سیکل، مصرف انرژی و هزینههای نگهداری را نیز بهینه کند.
| نوع دستگاه | مناسب برای | سطح اتوماسیون | تیراژ تولید | مهمترین مزیت |
|---|---|---|---|---|
| ایستاده | شفت، محور، رولر | متوسط | متوسط | مناسب قطعات بلند |
| افقی | قطعات سنگین و رینگها | متوسط | متوسط تا زیاد | پایداری و هممحوری بالا |
| CNC | قطعات دقیق | بسیار بالا | زیاد | تکرارپذیری و کنترل فرآیند |
| رباتیک | خطوط تولید هوشمند | بسیار بالا | بسیار زیاد | تولید ۲۴ ساعته و کاهش خطا |
| تکایستگاه | کارگاه و خدمات | پایین تا متوسط | کم | اقتصادی و انعطافپذیر |
| چندایستگاه | تولید انبوه | بالا | بسیار زیاد | افزایش ظرفیت و کاهش زمان سیکل |
| سفارشی | پروژههای خاص | قابل طراحی | متغیر | تطبیق کامل با نیاز پروژه |
انتخاب دستگاه مناسب به عوامل متعددی بستگی دارد و نمیتوان تنها بر اساس نام یا توان دستگاه تصمیمگیری کرد. مهمترین معیارهای انتخاب عبارتاند از:
به همین دلیل، در پروژههای صنعتی موفق، انتخاب دستگاه پس از تحلیل فرآیند، بررسی نقشه قطعات و ارزیابی شرایط واقعی خط تولید انجام میشود، نه صرفاً بر اساس مشخصات کاتالوگ.
عملکرد دستگاههای سختکاری با دستگاههای هیتر القایی مشابه هستند ولی در جزییات با هم اختلاف دارند و این اختلاف بسیار مهم است.
کیفیت قطعه نهایی در فرآیند سخت کاری سطحی به روش القایی به روش اینداکشن ، تحت تاثیر نوع، اندازه و یکسان بودن کریستال های تشکیل شده در این فرآیند می باشد. در فلز، تحت فرآیند اینداکشن ، تغییر فاز جامد به کریستال رخ می دهد که به این تغییر فاز، تغییر بدون دیفوزیون (diffusionless) گفته می شود. آن چه که در فرآیند سختکاری القایی شکل نهایی سطح سخت شده را تعیین می کند، ساختار بلوری مارتنزیت می باشد

دستگاه سخت کاری القایی (Induction Hardening Machine) یکی از پیشرفتهترین تجهیزات عملیات حرارتی است که با استفاده از میدان الکترومغناطیسی، تنها ناحیه مورد نظر از قطعه فلزی را در مدت چند ثانیه تا دمای آستنیته (Austenitizing Temperature) گرم کرده و سپس با انجام عملیات کوئنچ، ساختار سطح قطعه را به مارتنزیت تبدیل میکند. نتیجه این فرآیند، افزایش قابل توجه سختی سطح، مقاومت سایشی و مقاومت خستگی قطعه است؛ در حالی که مغز قطعه همچنان چقرمگی و استحکام اولیه خود را حفظ میکند.
برخلاف روشهای سنتی که کل قطعه در کوره حرارت داده میشود، در عملیات حرارتی القایی تنها بخش مورد نیاز گرم میشود. این ویژگی علاوه بر کاهش مصرف انرژی، باعث کاهش اعوجاج قطعه، افزایش سرعت تولید، کنترل بهتر کیفیت و کاهش هزینههای عملیات حرارتی میشود.
به همین دلیل امروزه عملیات حرارتی اینداکشن در صنایع خودروسازی، فولاد، سیمان، معدن، نفت و گاز، ماشینسازی، صنایع ریلی، تجهیزات انتقال قدرت و تولید گیربکسهای صنعتی به یکی از رایجترین روشهای سختکاری سطحی تبدیل شده است.
فرآیند اینداکشن در صنعت از چند مرحله اصلی تشکیل شده است که هر یک نقش مهمی در کیفیت نهایی قطعه دارند.
در ابتدا قطعه در داخل یا مقابل کویل القایی قرار میگیرد. با عبور جریان فرکانس بالا یا فرکانس متوسط از کویل، میدان مغناطیسی متغیری ایجاد میشود که بدون تماس مستقیم، انرژی را به قطعه منتقل میکند.
میدان مغناطیسی باعث ایجاد جریانهای گردابی در سطح قطعه میشود. این جریانها به دلیل مقاومت الکتریکی فلز، در مدت بسیار کوتاهی حرارت تولید میکنند.
مقدار این حرارت به عوامل زیر بستگی دارد:
با ادامه گرمایش، دمای سطح قطعه به محدوده مناسب برای تبدیل ساختار فولاد به آستنیت میرسد. این دما بسته به نوع فولاد معمولاً بین ۸۰۰ تا ۹۵۰ درجه سانتیگراد است.
کنترل دقیق دما در اینداکشن عملیات حرارتی اهمیت زیادی دارد، زیرا افزایش بیش از حد دما میتواند باعث رشد دانههای کریستالی، کاهش استحکام و کاهش عمر قطعه شود.
بلافاصله پس از رسیدن به دمای مورد نظر بوسیله اینداکشن عملیات حرارتی ، سیستم کوئنچ آب یا محلول مخصوص روی سطح قطعه پاشیده میشود. سرعت بالای سرد شدن باعث تشکیل ساختار مارتنزیتی در لایه سطحی میشود.
این مرحله مهمترین بخش فرآیند سخت کاری القایی است و کیفیت آن مستقیماً بر سختی، مقاومت سایشی و دوام قطعه تأثیر میگذارد.
در پایان عملیات، قطعه دارای دو بخش خواهد بود:
این ترکیب باعث میشود قطعه علاوه بر مقاومت در برابر سایش، در برابر ضربه و بارهای دینامیکی نیز عملکرد مطلوبی داشته باشد.
یکی از مهمترین مزایای این فناوری، کنترل دقیق محل سختکاری است. در بسیاری از قطعات صنعتی تنها بخشی از قطعه در معرض سایش قرار دارد و نیازی به سخت شدن کل قطعه نیست.
به عنوان مثال میتوان تنها قسمتهای زیر را سختکاری کرد:
این قابلیت موجب کاهش هزینه ساخت، افزایش طول عمر قطعه و جلوگیری از ایجاد تنشهای حرارتی غیرضروری میشود.
در دستگاههای سخت کاری القایی، انتخاب صحیح فرکانس یکی از مهمترین عوامل تعیینکننده کیفیت اینداکشن در عملیات حرارتی است. هرچه فرکانس بالاتر باشد، عمق نفوذ حرارت کمتر و سختکاری سطحیتر خواهد بود. در مقابل، کاهش فرکانس باعث افزایش عمق نفوذ گرما و ایجاد لایه سخت عمیقتر میشود.
به همین دلیل انتخاب فرکانس باید بر اساس عواملی مانند جنس فولاد، ابعاد قطعه، عمق سختکاری مورد نیاز، سرعت تولید و نوع کاربرد انجام شود. یکی از مزیتهای دستگاههای طراحیشده توسط ماتسوکو، امکان تنظیم دقیق پارامترهای فرآیند متناسب با شرایط واقعی قطعه و نیاز خط تولید است؛ موضوعی که نقش مهمی در دستیابی به کیفیت پایدار، کاهش ضایعات و افزایش بهرهوری دارد.
توان دستگاههای عملیات حرارتی اینداکشن مورد استفاده برای سختکاری از توان ۲۵ کیلو وات تا ۳۰۰ کیلو وات میتواند متفاوت باشد و بنا بر نوع قطعات و اندازه و تیراژ ، گوناگون است.
دستگاه عملیات حرارتی اینداکشن از مجموعهای از تجهیزات الکتریکی، الکترونیکی، مکانیکی و کنترلی تشکیل شده است که عملکرد هماهنگ آنها موجب انجام دقیق عملیات سختکاری میشود. انتخاب صحیح هر یک از این اجزا تأثیر مستقیمی بر کیفیت فرآیند، مصرف انرژی، یکنواختی سختی سطح، سرعت تولید و طول عمر دستگاه دارد.
در ادامه مهمترین اجزای یک دستگاه سخت کاری اینداکشن را بررسی میکنیم.
منبع تغذیه قلب دستگاه سخت کاری القایی محسوب میشود و وظیفه آن تبدیل برق ورودی کارخانه به جریان متناوب با فرکانس مناسب برای فرآیند القایی است.
در دستگاههای نسل جدید، این وظیفه توسط اینورترهای مبتنی بر فناوری IGBT انجام میشود که نسبت به تجهیزات قدیمی راندمان بسیار بالاتر، مصرف انرژی کمتر و کنترل دقیقتری بر توان خروجی دارند.
مزایای منبع تغذیه مدرن عبارتاند از:
یکی از مهمترین قسمتهای دستگاه، اینورتر است.
اینورتر انرژی الکتریکی را به جریان با فرکانس بالا یا متوسط تبدیل میکند تا امکان ایجاد میدان مغناطیسی مناسب در کویل فراهم شود.
امروزه تقریباً تمامی دستگاههای اینداکشن عملیات حرارتی حرفهای از ماژولهای IGBT استفاده میکنند زیرا:
کویل مهمترین بخش عملیاتی دستگاه اینداکشن عملیات حرارتی محسوب میشود.
در حقیقت کیفیت سختکاری بیش از هر چیز به طراحی صحیح کویل وابسته است.
کویل معمولاً از لولههای مسی آبگرد ساخته میشود تا علاوه بر ایجاد میدان مغناطیسی، گرمای تولید شده نیز به سرعت دفع شود.
طراحی کویل باید متناسب با موارد زیر انجام شود:
هر قطعه صنعتی معمولاً به کویل اختصاصی خود نیاز دارد و استفاده از کویل نامناسب میتواند باعث توزیع غیریکنواخت حرارت، کاهش کیفیت سختکاری یا افزایش مصرف انرژی شود.
در فرآیند سخت کاری القایی، تجهیزات الکترونیکی و کویل در مدت زمان کوتاهی گرمای قابل توجهی تولید میکنند.
به همین دلیل وجود یک سیستم خنککاری پایدار و مناسب برای حفظ عملکرد دستگاه اینداکشن عملیات حرارتی ضروری است.
بسته به نوع دستگاه، از تجهیزات زیر استفاده میشود:
کنترل دمای آب علاوه بر افزایش عمر کویل، از آسیب دیدن ماژولهای قدرت و کاهش راندمان دستگاه جلوگیری میکند.
پس از رسیدن قطعه به دمای مورد نظر، باید در مدت بسیار کوتاهی عملیات سرد کردن انجام شود.
این وظیفه بر عهده سیستم کوئنچ است.
سیستم کوئنچ میتواند شامل موارد زیر باشد:
انتخاب صحیح فشار، دبی و زمان پاشش نقش بسیار مهمی در دستیابی به سختی یکنواخت و جلوگیری از ترکهای حرارتی دارد.
بسته به نوع قطعه، دستگاه عملیات حرارتی اینداکشن میتواند مجهز به مکانیزمهای مختلفی برای حرکت یا چرخش قطعه باشد.
از جمله:
این بخش باعث میشود عملیات سختکاری با دقت و تکرارپذیری بالا انجام شود.
در دستگاههای مدرن، تمامی پارامترهای فرآیند توسط PLC و HMI کنترل میشود.
اپراتور میتواند پارامترهایی مانند:
را از طریق پنل لمسی مدیریت و ذخیره کند.
امکان ذخیره دستورالعملهای مختلف برای قطعات گوناگون نیز باعث کاهش خطای انسانی و افزایش سرعت تغییر خط تولید میشود.
به دلیل توان بالا و دمای زیاد، رعایت اصول ایمنی در طراحی دستگاه اهمیت ویژهای دارد.
یک دستگاه حرفهای معمولاً دارای امکانات زیر است:
این قابلیتها علاوه بر حفاظت از تجهیزات، ایمنی اپراتور و پایداری فرآیند تولید را نیز تضمین میکنند.
آیا میدانید زمان مورد نیاز برای گرمایش قطعات چقدر است؟
انتخاب توان و فرکانس مناسب یکی از مهمترین عوامل در موفقیت فرآیند سخت کاری القایی است. این پارامترها باید بر اساس جنس قطعه، ابعاد، عمق سختکاری مورد نیاز، سرعت تولید و الزامات فرآیند تعیین شوند. جدول زیر یک راهنمای کلی برای انتخاب اولیه است و در پروژههای صنعتی، پارامترهای نهایی پس از بررسی مهندسی و انجام آزمونهای فرآیندی تعیین میشوند.
| نوع قطعه | فرکانس پیشنهادی | توان معمول دستگاه | عمق سختکاری متداول | توضیحات |
|---|---|---|---|---|
| شفتهای کوچک | فرکانس بالا (HF) | پایین تا متوسط | ۱ تا ۳ میلیمتر | مناسب برای شفتهای دقیق و قطعات با قطر کم |
| شفتهای بزرگ | فرکانس متوسط (MF) | متوسط تا بالا | ۳ تا ۸ میلیمتر | مناسب برای محورهای انتقال قدرت و شفتهای صنعتی |
| چرخدندههای مدول کوچک | فرکانس بالا (HF) | پایین تا متوسط | ۰٫۸ تا ۲ میلیمتر | سختکاری یکنواخت دندانهها با حداقل اعوجاج |
| چرخدندههای مدول بزرگ | فرکانس متوسط (MF) | متوسط تا بالا | ۲ تا ۶ میلیمتر | مناسب برای گیربکسهای صنعتی و ماشینآلات سنگین |
| اسپلاین و هزارخار | فرکانس بالا (HF) | پایین تا متوسط | ۱ تا ۳ میلیمتر | تمرکز حرارت روی پروفیل دندانهها |
| اسپراکت | فرکانس متوسط (MF) | متوسط | ۲ تا ۵ میلیمتر | افزایش مقاومت سایشی دندانهها |
| رینگهای صنعتی | فرکانس متوسط (MF) | متوسط تا بالا | ۲ تا ۶ میلیمتر | بسته به قطر و ضخامت رینگ |
| غلتک و رولر | فرکانس متوسط تا پایین | بالا | ۳ تا ۱۰ میلیمتر | مناسب برای خطوط نورد، صنایع فولاد و سیمان |
| بادامک (Camshaft) | فرکانس بالا (HF) | پایین تا متوسط | ۱ تا ۲ میلیمتر | دقت بالا در سختکاری پروفیل بادامک |
| نشیمنگاه بیرینگ | فرکانس بالا (HF) | پایین | ۱ تا ۲ میلیمتر | حفظ دقت ابعادی و کیفیت سطح |
| ریل و قطعات طولی | فرکانس متوسط تا پایین | بالا | ۴ تا ۱۰ میلیمتر | معمولاً با سیستمهای اسکن پیوسته سختکاری میشوند |
جدول فوق تنها یک راهنمای اولیه است و انتخاب نهایی پارامترهای دستگاه باید با در نظر گرفتن عوامل زیر انجام شود:
نکته مهندسی: انتخاب صحیح توان و فرکانس تنها با تکیه بر نوع قطعه امکانپذیر نیست. در پروژههای صنعتی، این پارامترها پس از بررسی نقشه قطعه، جنس ماده، سختی مورد نیاز، عمق لایه سختشده، زمان سیکل و شرایط بهرهبرداری تعیین میشوند. به همین دلیل، طراحی فرآیند و انتخاب دستگاه باید توسط تیم مهندسی انجام شود تا بهترین کیفیت و بیشترین بهرهوری حاصل گردد.
یکی از مهمترین مراحل در طراحی یا انتخاب دستگاه سخت کاری القایی، تعیین صحیح توان (Power) و فرکانس (Frequency) است. این دو پارامتر به طور مستقیم بر کیفیت سختکاری، عمق لایه سختشده، زمان سیکل، مصرف انرژی، یکنواختی عملیات و حتی طول عمر تجهیزات تأثیر میگذارند.
برخلاف تصور رایج، هیچ مقدار ثابتی از توان یا فرکانس برای همه قطعات مناسب نیست. حتی دو قطعه با شکل مشابه نیز ممکن است به دلیل تفاوت در جنس فولاد، ابعاد، عمق سختکاری یا شرایط کاری، به تنظیمات کاملاً متفاوتی نیاز داشته باشند.
به همین دلیل، انتخاب این پارامترها باید بر اساس تحلیل مهندسی فرآیند انجام شود.
اساس عملکرد دستگاه سخت کاری القایی بر پدیدهای به نام اثر پوستی (Skin Effect) است.
در جریانهای متناوب با فرکانس بالا، جریان الکتریکی تمایل دارد به جای عبور از تمام ضخامت قطعه، در لایههای نزدیک به سطح متمرکز شود. هرچه فرکانس بیشتر باشد، این تمرکز بیشتر شده و عمق نفوذ حرارت کاهش مییابد.
به همین دلیل:
این ویژگی امکان کنترل دقیق عمق سختکاری را فراهم میکند؛ مزیتی که در بسیاری از روشهای سنتی عملیات حرارتی وجود ندارد.
انتخاب فرکانس تنها به اندازه قطعه وابسته نیست و مجموعهای از عوامل باید همزمان بررسی شوند.
مهمترین این عوامل عبارتاند از:
به عنوان مثال، سختکاری یک چرخدنده ظریف با مدول کوچک معمولاً به فرکانس بالاتری نسبت به یک شفت بزرگ نیاز دارد، زیرا هدف ایجاد یک لایه سخت نازک و یکنواخت روی دندانهها است.
انتخاب توان مناسب نیز به عوامل مختلفی وابسته است و صرفاً با دانستن نوع قطعه امکانپذیر نیست.
پارامترهای مؤثر عبارتاند از:
به طور کلی، هرچه جرم قطعه بیشتر باشد یا زمان سیکل کوتاهتر در نظر گرفته شود، توان بالاتری مورد نیاز خواهد بود.
یکی از سؤالات متداول کاربران این است که آیا میتوان تنها با افزایش توان، عمق سختکاری را افزایش داد؟
پاسخ کوتاه خیر است.
اگرچه توان بیشتر میتواند سرعت گرمایش را افزایش دهد، اما عمق نفوذ حرارت بیش از هر چیز به فرکانس وابسته است. انتخاب فرکانس نامناسب ممکن است باعث شود:
بنابراین، طراحی فرآیند باید بر پایه ترکیبی از توان، فرکانس، زمان گرمایش و شرایط کوئنچ انجام شود.
حتی اگر توان و فرکانس بهدرستی انتخاب شوند، طراحی نامناسب کویل میتواند باعث افت کیفیت فرآیند شود.
طراحی کویل بر موارد زیر تأثیر مستقیم دارد:
به همین دلیل، در بسیاری از پروژههای صنعتی، طراحی کویل بهصورت اختصاصی برای هر قطعه انجام میشود و یکی از عوامل اصلی موفقیت فرآیند به شمار میرود.
در پروژههای حساس، انتخاب پارامترهای دستگاه تنها بر اساس محاسبات تئوری انجام نمیشود. معمولاً ابتدا نمونهای از قطعه تحت شرایط کنترلشده آزمایش میشود تا مواردی مانند:
ارزیابی و در صورت نیاز اصلاح شوند.
این رویکرد باعث کاهش ضایعات، افزایش کیفیت تولید و اطمینان از عملکرد قطعات در شرایط واقعی بهرهبرداری میشود.
| معیار انتخاب | اهمیت | توضیح |
|---|---|---|
| جنس قطعه | ⭐⭐⭐⭐⭐ | تعیینکننده دمای آستنیته و قابلیت سختکاری |
| قطر و ابعاد قطعه | ⭐⭐⭐⭐⭐ | مؤثر بر توان و فرکانس مورد نیاز |
| عمق سختکاری | ⭐⭐⭐⭐⭐ | عامل اصلی انتخاب فرکانس |
| ظرفیت تولید | ⭐⭐⭐⭐☆ | تعیینکننده توان و سطح اتوماسیون |
| دقت ابعادی | ⭐⭐⭐⭐☆ | بر انتخاب روش کوئنچ و طراحی کویل اثر دارد |
| نوع کویل | ⭐⭐⭐⭐⭐ | نقش کلیدی در یکنواختی گرمایش |
| سیستم کنترل | ⭐⭐⭐⭐☆ | تضمینکننده تکرارپذیری فرآیند |
| سیستم خنککاری | ⭐⭐⭐⭐☆ | افزایش عمر تجهیزات و پایداری عملکرد |
انتخاب دستگاه سخت کاری القایی تنها به معنی خرید یک تجهیز نیست، بلکه به معنی طراحی یک فرآیند پایدار عملیات حرارتی است. در بسیاری از پروژهها، دو دستگاه با توان اسمی یکسان میتوانند نتایج کاملاً متفاوتی ایجاد کنند؛ زیرا کیفیت طراحی کویل، انتخاب فرکانس، تنظیم پارامترهای فرآیند، سیستم کوئنچ و تجربه تیم مهندسی، تأثیر بسیار بیشتری از مشخصات ظاهری دستگاه دارند.
به همین دلیل، در ماتسوکو انتخاب و طراحی دستگاه اینداکشن در عملیات حرارتی بر اساس تحلیل نقشه قطعه، جنس ماده، شرایط کاری، ظرفیت تولید و الزامات کیفی انجام میشود تا علاوه بر دستیابی به سختی و عمق مورد نیاز، مصرف انرژی، زمان سیکل و هزینههای نگهداری نیز بهینه شوند. این رویکرد مهندسی، احتمال موفقیت پروژه را افزایش داده و کیفیت فرآیند را در تولید انبوه پایدار نگه میدارد.
طراحی و ساخت انواع دستگاه عملیات حرارتی اینداکشن جهت گرمایش سریع و آنی برای کاربری های مختلف و ابعاد کارگیر گوناگون و قطعات خاص توسط این شرکت جهت انجام خدمات عملیات حرارتی صورت میگیرد . از جمله سختکاری انواع چرخدنده ها و شافتها و قطعات خاص که نیاز به سختی سطحی دارند

فرکانس کاری دستگاه برای نمونه های خارجی ( عمدتا چینی ) بصورت اتوماتیک تنظیم میگردد و این مورد باعث ایجاد دردسرهایی در حین کار برای قطعات با حساسیت یا فرمت خاص میگردد. لذا این شرکت پس از تحقیق بر روی کارکرد و تجارب کسب شده بر آن شد که قابلیت تنظیم فرکانس و توان را برای کاربر فراهم سازد تا کلیه قطعات با این دستگاه امکان آبکاری القایی را داشته باشد.
یکی از مسائلی که در مورد تجهیزات اینداکشن مهم است بحث آموزش نحوه کار با دستگاه عملیات حرارتی القایی میباشد.
این مورد حتی برای دستگاههایی هم که جهت تعمیر و بازسازی ارسال میگردند امکان نصب دارد ولی بنا به نیاز کاربر این مساله صورت میپذیرد.

برای ایجاد میدان مغناطیسی نیاز به ساخت کویل مخصوص برای هر قطعه میباشد که با توجه به اینکه قطعاتی که در این روش سخت میگردند فرم و شکلهای گوناگون دارند و حتی کاربری های مختلف دستگاه ، باید کویل خاص برای آن ایجاد کرد که چند نمونه در بالا دیده میشود.
از کاربردهای دیگر میتوان به سختکاری سطحی سطح تماس چرخهای قطار و چرخ دنده ها اسپراکتها شافت رینگ با عمق نفوذ کاملا تحت کنترل از کم تا چند میلیمتر امکان پذیر است
مانا تجارت سروش تولید کننده و سازنده و فروشنده انواع دستگاههای فرکانسی حرارتی از جمله هیتر القایی Induction Heater و سختکاری سطحی القایی Surface Induction Hardening و بریزینگ Brazing و جوشکاری و کوره های القایی ذوب فلزات Induction Melting
تعمیر و بهینه سازی و بازسازی انواع دستگاه سختکاری یا آبکاری القایی و ودر کوتاهترین زمان ممکن و با بهترین عملکرد و راندمان در شرکت مانا تجارت سروش صورت میپذیرد. برای اطلاعات بیشتر میتوان از صفحه هیتر القایی توضیحات را مطالعه نمود.
مهندسان متالورژی که دارای دانش برای این فرآیند ( سختکاری ) میباشند میتوانند با صرف هزینه بسیار اندک و تهیه یک دستگاه از این شرکت و راه اندازی ملزومات اولیه شروع به کار و ایجاد اشتغال برای خود و چند نفر دیگر کنند.
برای کسب مشاوره برای انتخاب و اطلاع از قیمت دستگاه آبکاری القایی فرکانسی تماس بگیرید
انتخاب دستگاه سخت کاری القایی تنها بر اساس توان یا فرکانس انجام نمیشود. هر قطعه صنعتی دارای هندسه، جنس، شرایط کاری و الزامات عملکردی متفاوتی است و همین موضوع باعث میشود فرآیند سختکاری نیز برای هر قطعه متفاوت طراحی شود.
در بسیاری از پروژهها، استفاده از دستگاه یا کویل نامناسب میتواند موجب کاهش سختی، افزایش اعوجاج، ایجاد ترک، افزایش مصرف انرژی یا کاهش عمر قطعه شود. به همین دلیل، انتخاب دستگاه باید بر پایه تحلیل مهندسی قطعه و فرآیند انجام شود.
در ادامه، راهنمایی کاربردی برای انتخاب دستگاه مناسب بر اساس رایجترین قطعات صنعتی ارائه شده است.
شفتها یکی از متداولترین قطعاتی هستند که به روش القایی سختکاری میشوند. هدف اصلی، افزایش مقاومت سایشی نواحی درگیر با یاتاقان، آببند، چرخدنده یا کوپلینگ است، در حالی که مغز شفت باید چقرمگی خود را حفظ کند تا در برابر پیچش و ضربه مقاوم بماند.
در چرخدندهها، بیشترین تمرکز روی افزایش مقاومت سایشی دندانهها و افزایش مقاومت خستگی در ناحیه ریشه دندانه است.
انتخاب صحیح کویل و کنترل فاصله آن تا دندانهها، نقش تعیینکنندهای در کیفیت فرآیند دارد.
رینگهای صنعتی معمولاً در شرایط سایش شدید و بارگذاری مداوم کار میکنند؛ بنابراین کیفیت سختکاری در تمام محیط قطعه اهمیت زیادی دارد.
غلتکهای صنایع فولاد، سیمان، کاغذ و معدن معمولاً به لایه سخت نسبتاً عمیق نیاز دارند.
به دلیل شکل پیچیده اسپلاین، طراحی کویل مهمترین عامل موفقیت فرآیند است.
هدف از سختکاری اسپراکت، افزایش مقاومت سایشی دندانهها و کاهش استهلاک ناشی از تماس با زنجیر است.
میللنگ از حساسترین قطعات موتور است و سختکاری آن نیازمند کنترل بسیار دقیق پارامترهای فرآیند است.
بادامکها به دلیل تماس مداوم با تایپت یا اسبک، نیاز به سختی سطحی بالا و دقت ابعادی بسیار زیاد دارند.
در صنایع ریلی و خطوط انتقال مواد، ریلها و قطعات طولی باید در برابر سایش مداوم و بارگذاری دینامیکی مقاوم باشند.
انتخاب دستگاه مناسب تنها یکی از بخشهای موفقیت پروژه است. کیفیت نهایی عملیات سختکاری به مجموعهای از عوامل وابسته است که باید بهصورت یکپارچه طراحی شوند:
به همین دلیل، در پروژههای صنعتی، انتخاب دستگاه نباید صرفاً بر اساس کاتالوگ یا توان اسمی انجام شود؛ بلکه لازم است کل فرآیند از دیدگاه مهندسی بررسی و متناسب با شرایط واقعی تولید طراحی شود.
عملیات سخت کاری القایی فرآیندی بسیار دقیق و وابسته به مجموعهای از پارامترهای الکتریکی، متالورژیکی، مکانیکی و کنترلی است. حتی اگر از یک دستگاه پیشرفته استفاده شود، انتخاب نادرست پارامترهای فرآیند یا طراحی غیراصولی تجهیزات میتواند باعث کاهش کیفیت قطعات، افزایش ضایعات، افت بهرهوری و تحمیل هزینههای قابل توجه شود.
در ادامه، مهمترین خطاهایی که در طراحی، راهاندازی و بهرهبرداری از دستگاههای سخت کاری القایی مشاهده میشود، به همراه دلایل ایجاد و راهکارهای پیشنهادی بررسی شده است.
یکی از متداولترین اشتباهات، انتخاب فرکانسی است که با ابعاد قطعه و عمق سختکاری مورد نیاز همخوانی ندارد.
گاهی تصور میشود هرچه توان دستگاه بیشتر باشد، کیفیت عملیات نیز بهتر خواهد بود؛ در حالی که توان بیش از حد یا کمتر از نیاز فرآیند، هر دو میتوانند مشکلساز باشند.
کویل، مهمترین بخش دستگاه سخت کاری القایی است و کیفیت طراحی آن تأثیر مستقیمی بر یکنواختی گرمایش و کیفیت نهایی سختکاری دارد.
فاصله بین کویل و قطعه یکی از پارامترهای بسیار مهم است که گاهی در عمل نادیده گرفته میشود.
کوئنچ نامناسب میتواند تمام مزایای گرمایش القایی را از بین ببرد.
همه فولادها قابلیت سختکاری القایی یکسانی ندارند.
گرمایش بیش از دمای مناسب آستنیته یکی از خطاهای مهم در عملیات سختکاری است.
فیکسچر تنها نگهدارنده قطعه نیست؛ بلکه یکی از عوامل مؤثر بر کیفیت سختکاری است.
یکی از دلایل اصلی خرابی دستگاههای سخت کاری القایی، بیتوجهی به سیستم گردش آب است.
بسیاری از خرابیهای پرهزینه با اجرای یک برنامه منظم نگهداری قابل پیشگیری هستند.
اجرای برنامه نگهداری پیشگیرانه، علاوه بر کاهش توقفات ناخواسته، موجب افزایش عمر دستگاه، کاهش هزینههای تعمیرات و حفظ کیفیت فرآیند در بلندمدت میشود.
قبل از آغاز هر سیکل تولید، توصیه میشود اپراتور یا مسئول فنی موارد زیر را بررسی کند:
| مورد کنترل | وضعیت |
|---|---|
| انتخاب برنامه صحیح قطعه | ☐ |
| تنظیم توان و فرکانس | ☐ |
| سلامت کویل و اتصالات | ☐ |
| فاصله صحیح کویل تا قطعه | ☐ |
| عملکرد سیستم خنککاری | ☐ |
| فشار و دبی سیستم کوئنچ | ☐ |
| عملکرد سنسورها و PLC | ☐ |
| صحت فیکسچر و موقعیت قطعه | ☐ |
| آماده بودن تجهیزات ایمنی | ☐ |
| ثبت اطلاعات فرآیند | ☐ |
کیفیت عملیات سخت کاری القایی تنها به توان دستگاه یا فناوری منبع تغذیه وابسته نیست؛ بلکه نتیجه تعامل صحیح میان طراحی مهندسی، انتخاب پارامترهای فرآیند، کیفیت ساخت تجهیزات، نگهداری منظم و تجربه بهرهبرداری است. بسیاری از مشکلاتی مانند سختی غیریکنواخت، ترکهای حرارتی، اعوجاج یا کاهش عمر قطعات، با انتخاب صحیح فرکانس، طراحی مناسب کویل، کنترل دقیق کوئنچ و اجرای برنامههای نگهداری پیشگیرانه قابل پیشگیری هستند.
در پروژههای صنعتی، اتخاذ رویکردی مبتنی بر تحلیل فرآیند، آزمون اولیه و پایش مستمر کیفیت، علاوه بر کاهش ضایعات و هزینههای تعمیرات، موجب افزایش پایداری تولید و دستیابی به نتایج قابل تکرار میشود. همین نگاه مهندسی است که تفاوت یک تجهیز صرف با یک راهکار موفق عملیات حرارتی را رقم میزند.
در مقاله دستگاه سخت کاری القایی
دستگاه سخت کاری القایی | قیمت، کاربرد، مشخصات فنی و خدمات صنعتی